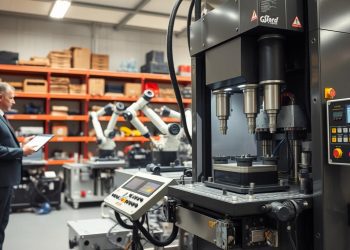

Objetivo: este guia ajuda a decidir, na prática, quando a prensa hidráulica é a escolha mais adequada na estampagem e quando ela tende a ser uma má decisão técnica ou econômica.
Abordaremos funcionamento, dimensionamento (força, curso e energia), melhores usos e limitações. Também comparamos com a mecânica e a servoprensa. O foco é evitar sobredimensionamento e falhas por uso fora da especificação.
Existem diferentes tipos de prensas e a escolha impacta qualidade, tempo de ciclo, segurança (NR12) e custo total. Aqui você encontrará critérios objetivos para decidir: repuxo profundo versus corte e repuxo raso, produtividade, consumo de energia e controle de movimento.
Critérios técnicos: a força máxima regulável e disponível ao longo do curso diferencia a prensa hidráulica das mecânicas, que especificam capacidade perto do PMI. O artigo considera o contexto industrial brasileiro e requisitos de assistência técnica.
O que muda na estampagem quando você escolhe uma prensa hidráulica
Escolher um sistema com fluido pressurizado transforma o comportamento do martelo e a sensação do ciclo para o operador e o ferramenteiro.
Princípio de funcionamento e o papel da pressão do óleo no ciclo
O pistão desce porque óleo pressurizado age sobre sua face superior e sobe com pressão na face inferior. Esse fluido incompressível segue o Princípio de Pascal, multiplicando força e dando resposta estável ao comando.
Força disponível em todo o curso e o impacto na conformação
Ao contrário de sistemas que concentram força no fim do curso, aqui a força é regulável ao longo de todo o percurso. Isso reduz o risco de marcas, rupturas e instabilidade em peças críticas.
Benefício prático: ter força ativa durante a descida melhora o controle de escoamento do material e a gestão do retorno elástico, elevando a previsibilidade em repuxos e operações complexas.
Por que o controle de velocidade e a programabilidade importam
Velocidade ajustável durante o ciclo permite reduzir atrito, evitar agarramento e proteger a ferramenta. A programabilidade ainda permite aproximação rápida, fase de trabalho lenta e patamar de pressão para recalque.
- Repetibilidade de curso, velocidade e pressão aumenta a qualidade e a precisão das peças.
- Processos que exigem controle fino ganham mais consistência do que simples golpes por minuto.
Entendendo força, curso e energia para não superdimensionar (nem quebrar a máquina)
Força, curso e energia são as três variáveis que definem se a máquina vai operar com segurança e eficácia.
Força nominal e regulagem
Na prensa hidráulica a força nominal significa que o operador pode regular de 0 até o máximo. Isso evita usar sempre o teto e reduz desgaste de componentes.
Confundir esse conceito com a capacidade medida a X mm do PMI — típico de sistemas mecânicos — leva a sobrecarga da ferramenta e até quebra.
Curso útil e ajuste de PMS/PMI
O curso é totalmente ajustável e permite definir PMS e PMI para cada try out. Esse controle acelera setups e mudanças de produto.
Mas exige disciplina: parametrizar corretamente evita choques entre projeto e produção.
Energia: comparação prática
| Tipo | Força | Curso útil | Energia |
|---|---|---|---|
| Excêntrica | 4.000 kN | 10 mm | 40 kJ |
| Hidráulica | 4.000 kN | 250 mm | 1.000 kJ |
Energia explica por que uma peça que sai na hidráulica pode não sair na mecânica: 40 kJ versus 1.000 kJ é ordem de grandeza distinta.
- Regule a força conforme a ferramenta, não opere sempre no máximo.
- Use curso e PMS/PMI para proteger ferramentas e acelerar mudanças.
- Respeite a construção e a capacidade estrutural; regulagens não substituem projeto adequado.
prensa hidráulica aplicação em estampagem: quando ela é a melhor escolha
Quando o projeto demanda profundidade e estabilidade do material, só um sistema com força disponível ao longo do curso resolve.

Repuxo profundo: por que é imbatível
Força contínua mantém a peça estável durante todo o deslocamento. Isso reduz picos de esforço no final do curso e diminui rasgos.
Operações que pedem pressão constante e controle fino
Pressão estável permite controlar a deformação e obter melhor acabamento em geometrias severas.
- Repuxo profundo — maior energia disponível evita enrugamento.
- Calibração e recalque — patamar de pressão garante uniformidade.
- Conformações com aproximação controlada — protegem ferramentas.
Quando a flexibilidade pesa mais que a cadência
Ferramental que varia ou famílias de peças com trocas frequentes ganham com programabilidade. Se a taxa de golpes por minuto não é o limitador, o ganho é na redução de refugo e na qualidade.
Indústrias e setores como ferramentarias, linhas de baixa/média produção e empresas de metais devem avaliar uso e volume antes de decidir.
Onde a prensa hidráulica não entra bem na estampagem (e por quê)
Nem toda operação industrial ganha ao trocar a máquina por um sistema com força contínua; há casos em que isso reduz eficiência.
Produção de alta velocidade: limites de produtividade
Sistemas com circuito fluido tendem a ter ciclos mais longos devido à dinâmica do óleo e ao tempo de resposta dos componentes.
Isso reduz a produtividade por hora quando comparado a soluções que entregam golpes rápidos e contínuos.
Corte e repuxo raso: quando a mecânica vence
Operações de corte e repuxo raso exigem cadência alta e energia concentrada no final do curso.
A máquina mecânica usa volante para liberar energia instantânea com baixo consumo, tornando-se mais eficiente no throughput.
Custos de energia: quando o consumo vira gargalo
Em produção contínua, o uso constante de pressão e bombas eleva o custo operacional.
Quando o objetivo é minimizar tempo por peça e custo unitário, a opção de maior eficiência energética costuma ser preferida.
- Critério prático: se a força constante não é requisito e as peças são simples e volumosas, reavalie o uso da tecnologia.
- Evite substituir por padrão; avalie tempo, custo de energia e taxa/hora antes de decidir.
| Critério | Alternativa mais eficiente | Motivo |
|---|---|---|
| Alta cadência | Prensa mecânica | Maior taxa/hora e resposta instantânea |
| Corte simples | Prensa mecânica | baixo consumo e economia por peça |
| Peça profunda | Prensa hidráulica | força ao longo do curso e controle |
Como comparar prensa hidráulica, prensa mecânica e servoprensa para a sua peça
Para decidir a máquina ideal, comece pela necessidade da peça e pelo fluxo de produção.
Aplicação típica por tipo
Prensa mecânica: melhor para corte e repuxo raso, alta cadência e baixo custo por peça.
Prensas hidráulicas: indicada para repuxo profundo e peças críticas onde a força é necessária ao longo do curso.
Servoprensa: bom meio-termo: corte e repuxo raso com maior controle que a mecânica e menor consumo que a hidráulica.
Energia, força e proteção contra sobrecarga
A mecânica e a servoprensa costumam ter menor consumo de energia. Por isso são eficientes em alta produção.
Mecânica e servoprensa exigem proteção contra sobrecarga; o sistema hidráulico reduz esse risco pela regulagem de força.
Controle do martelo e manutenção
Mecânica opera com ciclo completo e curva fixa. Sistemas programáveis permitem parada embaixo, pêndulo e recalque.
Manutenção: vedação e rotina são mais intensas nas prensas com fluido; servoprensa pede equipe qualificada para eletrônica e torquemotor.
| Critério | Mecânica | Hidráulica | Servoprensa |
|---|---|---|---|
| Aplicações | Corte/repuxo raso | Repuxo profundo | Corte/repuxo raso+ |
| Energia | Baixa | Alta | Baixa |
| Proteção | Necessária | Menos crítica | Necessária |
Como decidir pela prensa certa com base na operação e no tipo de peça
Comece identificando a operação principal e as necessidades do produto. Liste se o trabalho é corte, dobra, furação, recorte, montagem ou compactação.

Corte, dobra, furação, recorte, montagem e compactação: compatibilidade prática
Separe processos de corte e furação dos de conformação e dos de montagem. Cada grupo exige resposta diferente de força e velocidade.
- Para corte e recorte, priorize cadência e baixo consumo.
- Para dobras e repuxos profundos, prefira controle de força ao longo do curso.
- Para montagem e compactação, avalie precisão de deslocamento e repetibilidade.
Metais, resistência do material e precisão dimensional
Materiais mais duros e chapas mais espessas elevam a força requerida. Calcule margem de segurança para evitar sobrecarga da ferramenta.
Resistência e comportamento do metal influenciam diretamente a escolha do tipo de máquina.
Qualidade versus tempo de ciclo: equilibrando eficiência e acabamento
Se a prioridade é acabamento e tolerância, a estabilidade de pressão e velocidade compensa ciclos mais longos.
Se o foco é throughput e custo por peça, máquinas que entregam golpes rápidos tendem a ser mais eficientes.
| Operação | Mais eficiente | Motivo |
|---|---|---|
| Corte / recorte | Prensa mecânica | Alta cadência e baixo consumo |
| Repuxo profundo / dobras | Prensa hidráulica | Força contínua e controle |
| Montagem / compactação | Prensas variáveis | Repetibilidade e ajuste fino |
Documente tolerâncias, acabamento, volume e variação de lote antes da compra. Isso reduz risco e garante que a escolha seja alinhada às reais necessidades de fabricação.
Try out e ajuste de ferramenta: onde a prensa hidráulica ganha espaço
O try out é o momento decisivo para ajustar a ferramenta e validar a janela de processo antes da produção em série.
O que muda quando há ampla regulagem de força e curso? A equipe consegue aproximações seguras, repetir ciclos com parâmetros idênticos e fazer ajustes finos sem risco imediato à ferramenta.
Por que é permitido produzir em “Ajuste”
Sistemas com controle de velocidade e força permitem liberar peças de prova. Isso reduz retrabalho e acelera o desenvolvimento, pois dá margem para testar patamares de pressão e encontrar janelas processuais.
Risco clássico e como mitigar
Peça aprovada na hidráulica pode não rodar numa mecânica devido à diferença de energia no trecho final ou à curva de força distinta.
- Documente energia e curva de força, não só a força máxima.
- Converta resultados do try out em requisitos de capacidade da máquina de produção.
- Valide curso e cinemática para garantir compatibilidade entre prensas.
| Critério | Requisito | Impacto |
|---|---|---|
| Energia | kJ por ciclo | Viabilidade na produção |
| Curso | mm útil | Alcance da deformação |
| Uso | Perfil de força | Proteção da ferramenta |
Parâmetros de processo para acertar regulagens sem perder produtividade
Ajustes finos de ciclo determinam se a peça sai dentro da tolerância sem sacrificar o ritmo de produção. Defina fases claras: aproximação, conformação e retorno.
Velocidade regulável e efeitos no atrito e escoamento
Use aproximação rápida para reduzir o tempo de ciclo.
Reduza velocidade na fase de trabalho para controlar atrito e melhorar o escoamento do metal. Isso diminui marcas e rasgos e eleva a qualidade.
Recalque e parada embaixo com pressão: quando aplicar
O recalque é útil em calibração, assentamento e fechamento de cavidades.
Monitore pressão, tempo e curso durante a parada para evitar sobrecarga da ferramenta.
Controle e repetibilidade: sensores, CLP e limites
Instale sensores de curso e transdutores de pressão ligados ao CLP. Crie receitas por produto para garantir precisão.
Use limites de curso como barreira de segurança e registre parâmetros para reduzir setup e aumentar produtividade.
| Etapa | Alvo | Parâmetros a monitorar |
|---|---|---|
| Aproximação | Tempo mínimo | Velocidade, curso |
| Conformação | Qualidade dimensional | Pressão, força, velocidade |
| Recalque/Parada | Assentamento uniforme | Pressão, tempo, curso |
| Retorno | Ritmo de ciclo | Velocidade, segurança |
Checklist de especificação da prensa hidráulica para estampagem industrial no Brasil
Antes de fechar a compra, é preciso listar requisitos técnicos claros para garantir desempenho, segurança e compatibilidade com as necessidades do produto.

Capacidade, estrutura e critérios de confiabilidade
Defina capacidade entre 10 e 200 toneladas conforme volume e margem de segurança. Exija estrutura em aço ASTM A-36 projetada por CAE/elementos finitos para reduzir risco de deformação.
Mesa, martelo e saída de cavacos
Peça mesa e martelo em SAE1045 com rasgos em “T” para fixação rápida. Verifique furo e tampa na base para saída de cavacos quando houver recorte ou furação.
Precisão: parada mecânica quando relevante
Para repuxo profundo e repetibilidade de fundo, avalie opção de parada mecânica. Isso melhora precisão e reduz variação de dimensão.
Componentes, montagem e segurança
Exija válvulas, bombas e sensores de marcas reconhecidas, integração por CLP e montagem com maquinário moderno.
Peça conformidade NR12 e intertravamentos alinhados ao layout e à automação.
| Item | Especificação | Justificativa |
|---|---|---|
| Capacidade | 10–200 t | Atende desde provas até produção industrial |
| Estrutura | ASTM A-36 + CAE | Maior resistência e durabilidade |
| Mesa/Martelo | SAE1045, rasgos em T | Fixação e troca ágil de ferramentas |
| Controles | Sensores + CLP | Reprodutibilidade do curso e da força |
| Segurança | NR12, intertravamentos | Proteção do operador e do processo |
Segurança, manutenção e conformidade: o que não pode faltar na operação
Segurança bem aplicada reduz incidentes e mantém a produção em ritmo previsível.
NR12 e práticas para reduzir risco no chão de fábrica
Exija proteções físicas, dispositivos de parada e intertravamentos conforme a NR12.
Instale comandos com dupla ação e barreiras fixas ou móveis conforme o risco da operação.
Realize inspeção visual e teste de comandos antes de cada turno.
Vedações, vazamentos e rotina de manutenção
Em prensas hidráulicas há mais componentes de desgaste, especialmente vedações.
Cheque conexões, mangueiras e superfícies em busca de vazamentos. Sinais de problema: queda de pressão, aquecimento excessivo e óleo sujo.
Treinamento do operador e padronização de setup
Treine operadores para identificar anomalias no curso, na pressão e no controle.
Padronize checklists e receitas no CLP para reduzir variação entre turnos.
Documente procedimentos de setup e liberação da máquina.
Impacto na qualidade
Desgaste nas vedações altera repetibilidade e curso efetivo. Isso afeta acabamento e precisão das peças.
| Item | Ação prática | Indicador |
|---|---|---|
| Proteções NR12 | Instalar barreiras, sensores e intertravamentos | Relatórios de conformidade e testes diários |
| Vedações e conexões | Troca preventiva e verificação visual | Queda de pressão / manchas de óleo |
| Treinamento | Capacitar operadores em parâmetros e respostas | Redução de paradas não programadas |
Como implementar a prensa hidráulica na linha sem travar a produção
Implementar uma nova máquina exige planejar fluxo, segurança e integração com o resto da linha. Sem isso, até um equipamento compacto pode virar gargalo e reduzir a produtividade da fábrica.
Layout enxuto e ganho de capacidade produtiva com equipamentos compactos
Estrutura compacta permite encaixar mais unidades numa mesma área, aumentando capacidade sem expandir o piso.
Posicione máquinas próximas às áreas de fixação e inspeção. Reserve corredores para ergonomia e zonas de segurança NR12.
Integração com alimentação e retirada de peças (os verdadeiros limitantes de produção)
Produtividade real depende da alimentação automática, dos tempos de manuseio e da estabilidade do ferramental.
Invista em dispositivos de alimentação e robôs de retirada quando o objetivo for reduzir tempo entre ciclos.
Quando faz sentido ter hidráulica, mecânica e servoprensa no mix de fabricação
Combine tipos conforme necessidades: use prensas hidráulicas para repuxo profundo e try out; mecânicas para corte de alto volume; servoprensas para flexibilidade com cadência.
Recomendação prática: padronize interfaces de fixação, altura e sensores para acelerar troca de produto e evitar supercompra de força quando o gargalo for automação ou setup.
| Critério | Mais adequado | Por que |
|---|---|---|
| Repuxo profundo | Prensas hidráulicas | Força ao longo do curso e controle |
| Alta cadência / corte | Prensas mecânicas | Maior taxa/hora e menor consumo |
| Flexibilidade | Servoprensa | Boa cadência com controle |
Conclusão
A escolha correta nasce de três perguntas: que metal, que tolerância e qual volume por hora?
Para repuxo profundo a prensa hidráulica costuma ser a melhor opção, pois entrega força, curso e energia ao longo do movimento, elevando a qualidade e a precisão da peça. Para corte e repuxo raso, prensas mecânicas dominam por maior eficiência e menor consumo por tempo de ciclo.
Use o mix quando possível: servoprensas trazem flexibilidade e boa cadência. Avalie curva de força, energia por ciclo e risco de validar numa tecnologia que não roda em outra. Priorize segurança, NR12, manutenção de vedações e treino da equipe.
Próximo passo: levante requisitos da peça (metais, tolerâncias, volume, automação) e compare prensas por dados técnicos e custo total nos seus setores.
FAQ
Onde a prensa hidráulica entra na estampagem e onde ela não é indicada?
A prensa hidráulica se destaca em operações que exigem pressão constante e curso ajustável, como repuxo profundo, conformação lenta e try out. Não é indicada para produções de altíssima cadência ou operações de corte em sequência quando a produtividade por minuto é o fator crítico; nesses casos prensas mecânicas ou servoprensas costumam render mais.
O que muda na estampagem ao escolher uma prensa com acionamento hidráulico?
Muda o controle do ciclo: a pressão do óleo permite variação contínua de força ao longo do curso, melhorando a conformação e reduzindo riscos de ruptura. A velocidade se torna regulável e a programabilidade facilita rampas de pressão e paradas com pressão para operações delicadas.
Como funciona o princípio hidráulico e qual o papel da pressão do óleo?
O sistema usa fluido pressurizado para mover cilindros que aplicam força ao martelo. A pressão do óleo determina a força aplicada em cada ponto do curso, garantindo esforço constante mesmo em posições diferentes do pistão, o que melhora o controle de fluxo do material.
Como a força disponível em todo o curso impacta a conformação da peça?
Força constante evita variações de deformação durante o fechamento, resultando em melhores desenhos de repuxo e menor esforço localizado. Isso reduz rebarbas e amassados, além de permitir desenhos profundos sem perda de qualidade.
Por que controle de velocidade e programabilidade são importantes?
Permitem ajustar aceleração, desaceleração e fases de retenção para reduzir atrito, controlar escoamento do material e evitar defeitos. A programabilidade também acelera ajustes entre ferramentas e facilita try out e pequenas séries.
O que considerar sobre força nominal e regulagem de 0 ao máximo?
Verifique a reserva de capacidade para picos e a precisão do sistema de controle. A possibilidade de ajustar a força desde valores muito baixos até a capacidade máxima evita sobrecarga da peça e reduz desgaste da ferramenta.
Como ajustar o curso e o PMS/PMI na rotina de produção?
Use limites de curso programáveis e sensores de fim de curso para definir PMS/PMI. Ajustes finos são feitos no CLP ou painel da máquina, permitindo adaptar rapidamente a altura da matriz e reduzir tempo de setup.
Energia no processo: como comparar com prensas mecânicas?
Sistemas hidráulicos geralmente consomem energia de forma diferente: há demanda variável pelo circuito e bombas que podem ser de velocidade variável. Em ciclos lentos ou com retenção a consumo pode ser maior; já em ajustes e rampas o desempenho pode ser mais eficiente que uma mecânica em alguns casos.
Em que situações a prensa hidráulica é a melhor escolha para estampagem?
Para repuxo profundo, repuxos complexos, operações que pedem pressão constante, conformações com múltiplas fases e try outs de ferramentas onde ajuste fino e segurança da peça são prioritários.
Por que a prensa hidráulica é imbatível no repuxo profundo?
Porque mantém força constante ao longo do curso, controla avanço do material com precisão e permite retenção sob pressão, evitando rugas e falhas na parede da peça durante o escoamento profundo.
Quais operações pedem pressão constante e controle fino de deformação?
Repuxo profundo, estampagem de chapas finas com alto alongamento, conformação de formas complexas e processos com etapas de retenção para reduzir springback e rugas.
Quando a flexibilidade de ferramenta e processo supera a necessidade de cadência?
Em produção sob demanda, pequenas séries e peças de alto valor agregado ou complexidade geométrica, onde tempo de setup e ajustes frequentes são esperados. Nesses casos, a versatilidade compensa menor velocidade por ciclo.
Onde a prensa hidráulica não é adequada na estampagem?
Em linhas de alta velocidade com ciclos curtos e operações simples de corte ou recorte em grandes volumes. A limitação costuma ser a velocidade média de ciclos e a eficiência energética em ritmo contínuo.
Por que prensas mecânicas podem ser melhores para corte e repuxo raso?
Prensas mecânicas oferecem maior cadência e precisão de tempo de contato, o que favorece processos de corte repetitivos e costantes, com menor tempo de ciclo por peça e menor custo por peça em altas quantidades.
Em que situação o consumo de energia vira gargalo?
Em produção contínua com retenções longas e bombas de deslocamento fixo. Máquinas com projeto inadequado podem aumentar custos operacionais e exigir subestações elétricas maiores.
Como comparar prensa hidráulica, mecânica e servoprensa para minha peça?
Avalie a geometria da peça, tolerâncias, material, volume de produção e necessidade de ajustes. Mecânicas para alta cadência, hidráulicas para controle de força e curso, servoprensas quando se busca alta precisão e economia de energia combinada com velocidade.
Qual o consumo de energia e a necessidade de proteção contra sobrecarga?
Dimensione a bomba com base no ciclo médio e escolha bombas com inversor para reduzir consumo. Proteções incluem válvulas de alívio, sensores de força e sistemas de monitoramento para evitar sobrecarga hidráulica e elétrica.
Como é o controle de movimento do martelo: ciclo completo, pêndulo e parada com pressão?
O controle permite fases programáveis: descida rápida, desaceleração, fase de conformação com pressão controlada e parada com retenção. Modos como pêndulo servem para ciclos alternados; a parada com pressão garante acabamento e precisão.
Quais são os requisitos de manutenção e mão de obra?
Rotina inclui verificação de vedações, troca de óleo, inspeção de válvulas e filtros. Operadores treinados em setup e automação reduzem paradas; contratos de manutenção com fabricantes garantem vida útil dos componentes.
Como decidir pela prensa certa com base na operação e no tipo de peça?
Analise operações necessárias (corte, dobra, repuxo), material e espessura, tolerâncias dimensionais e volume. Faça estudos de ciclo e try out em bancada para validar a escolha antes de investir.
Quais processos são mais compatíveis com a hidráulica: corte, dobra, furação, montagem?
Dobra e repuxo profundo preferem hidráulica; corte e recorte em altas quantidades ficam melhores em mecânica. Furação e montagem podem ser integradas conforme automação e sequência de operação.
Como a resistência do material e a precisão dimensional influenciam a escolha?
Materiais com alta resistência exigem maior força e controle de deslocamento; precisão apertada pede sistemas de controle e sensores que garantam repetibilidade e baixo desvio entre ciclos.
Como equilibrar qualidade vs. tempo de ciclo?
Defina tolerâncias aceitáveis e custo por peça. Se acabamento e controle do material forem críticos, reduza velocidade e use fases de retenção; para grandes volumes, priorize cadência e ferramentas otimizadas.
Por que a prensa hidráulica facilita try out e ajuste de ferramenta?
Permite produzir em modo “ajuste” com forças baixas e curso controlado, reduzindo risco de dano à ferramenta e acelerando validação de matrizes sem necessidade de alta velocidade.
Qual o risco de aprovar peça no try out hidráulico que não roda na mecânica?
A diferença de força e velocidade pode alterar comportamento do material; peça aprovada em baixa velocidade pode apresentar defeitos ou falhas de montagem em alta cadência mecânica. Sempre valide em condições finais de produção.
Quais parâmetros de processo são essenciais para manter produtividade?
Velocidade de descida, pressão durante conformação, tempo de retenção e limites de curso. Monitorar atrito, temperatura do óleo e desgaste da ferramenta ajuda a manter rendimento sem sacrificar qualidade.
Quando aplicar recalque e parada embaixo com pressão e o que monitorar?
Use quando precisar controlar o escoamento final ou obter precisão dimensional. Monitore força aplicada, deslocamento e tempo de retenção para evitar marcações e superaquecimento do conjunto.
Como garantir controle e repetibilidade?
Instale sensores de posição e força, integre CLP com log de ciclo e defina limites operacionais. Rotinas de calibração periódicas mantêm precisão e reduzem variabilidade entre turnos.
Quais itens constam no checklist de especificação para prensas industriais no Brasil?
Capacidade em toneladas, estrutura reforçada, precisão de curso, mesa com rasgos em T, fixação de ferramentas, qualidade de componentes e projeto que atenda normas técnicas e ambientais locais.
O que verificar na mesa e martelo: rasgos em T, fixação e saída de cavacos?
Confirme dimensão e passo dos rasgos em T compatíveis com suas ferramentas, pontos de fixação reforçados e saídas para cavacos ou gestão de material residual que não afetem a operação.
Quando a parada mecânica faz diferença na precisão do repuxo?
Em operações que exigem posicionamento absoluto do martelo em PMS, a parada mecânica garante referência fixa; combine com controle hidráulico para melhores resultados em requisições críticas.
Como a qualidade de montagem dos componentes impacta o processo?
Componentes bem montados reduzem folgas, variações e vibrações, aumentando vida útil da ferramenta e repetibilidade do processo, o que melhora a qualidade das peças produzidas.
Quais requisitos de segurança e conformidade não podem faltar?
Atendimento à NR12, proteções físicas, dispositivos de bloqueio, sinalização e procedimentos de bloqueio para manutenção. Sistemas de emergência e monitoramento de vazamentos também são críticos.
Como tratar vedações e vazamentos na rotina de manutenção?
Inspeções diárias de tubulações e juntas, substituição preventiva de vedantes, limpeza de filtros e registro de consumo de óleo. Prevenção reduz risco de falhas e contaminação do fluido.
Qual a importância do treinamento do operador?
Operadores bem treinados reduzem tempo de setup, erros de regulagem e riscos de acidente. Treinamento inclui procedimentos de segurança, leitura de curvas de força e ajustes de curso.
Como implementar a prensa sem travar a produção?
Planeje try outs em horário de menor produção, crie layout que permita instalação modular e teste integração com alimentação automática e dispositivos de retirada antes de rodar em cadência final.
Como otimizar layout e ganhar capacidade com equipamentos compactos?
Posicione máquinas próximas a células de alimentação, use estações de troca rápida de ferramentas e integre transporte automatizado para reduzir deslocamentos e tempos mortos.
Quais são os verdadeiros limitantes de produção na integração com alimentação/retirada?
Velocidade dos alimentadores, sincronização entre máquina e robôs, qualidade de gabaritos e buffers insuficientes. Esses itens costumam limitar mais do que a própria capacidade de prensagem.
Quando faz sentido ter hidráulica, mecânica e servoprensa no mix?
Quando a planta produz uma variedade grande de peças com volumes e requisitos distintos. O mix permite otimizar custo por peça, flexibilidade e qualidade, usando cada tecnologia onde rende mais.