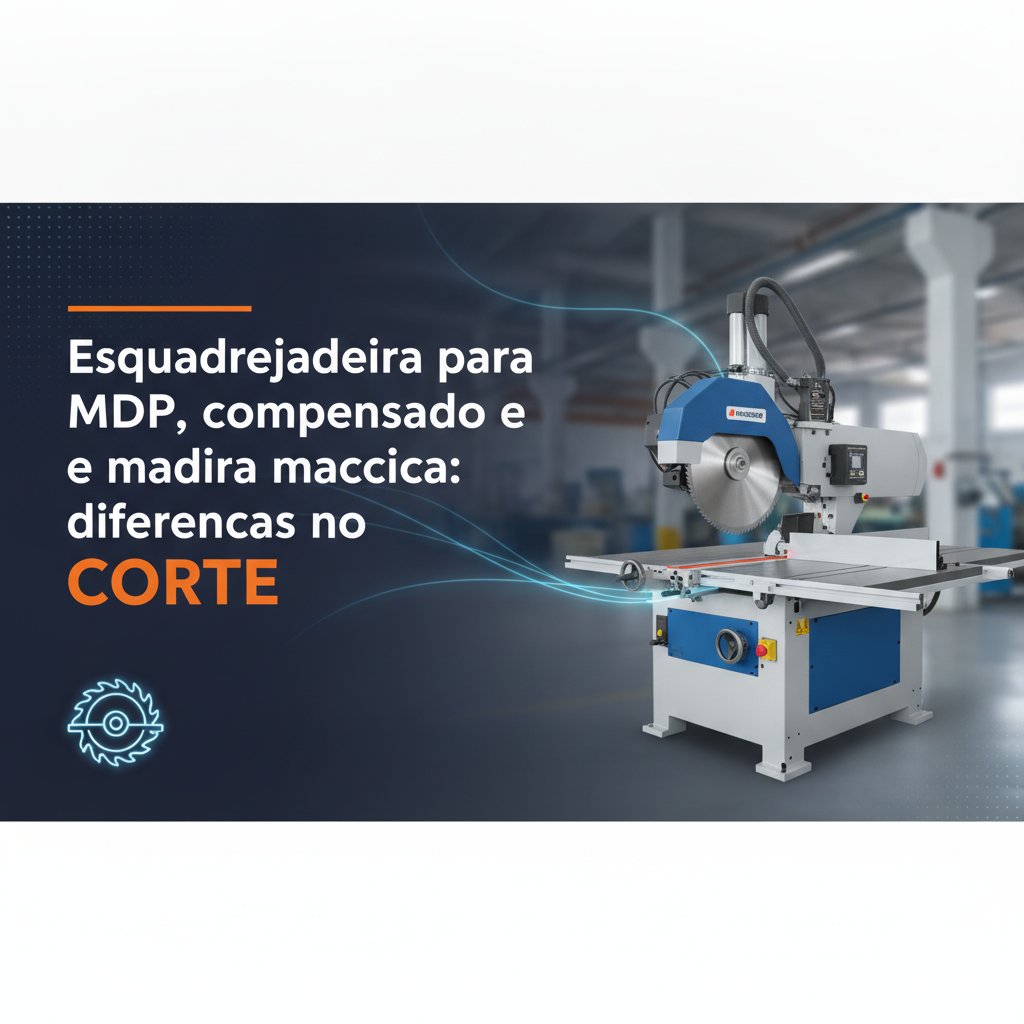
A resposta curta: cada material pede uma configuração diferente na esquadrejadeira, e ignorar isso custa face de peça arranhada, borda lascada ou disco queimado antes do tempo. Você encontra esquadrejadeiras para marcenaria e produção em diferentes faixas de capacidade, mas o equipamento sozinho não resolve, a configuração é que faz o corte. Nos próximos tópicos, detalhamos o que muda para MDP, compensado e madeira maciça, com disco, velocidade e os cuidados que a maioria aprende na raça.
Por que o material muda tudo na esquadrejadeira
A esquadrejadeira é uma máquina de corte de precisão, não de força bruta. O disco gira a alta rotação e a qualidade do corte depende de três variáveis que se ajustam ao material: número de dentes, velocidade de avanço e altura do disco em relação à peça.
MDP, compensado e madeira maciça têm dureza, estrutura interna e comportamento na borda completamente diferentes. Tratar os três igual é a receita para estragos que aparecem só na montagem, quando já não dá mais para voltar atrás.
MDP: o material que lasca fácil e avisa pouco
O MDP (Medium Density Particleboard) é aglomerado de partículas de madeira prensadas com resina. Parece firme, mas na borda do corte ele desmancha. A partícula solta do substrato com facilidade quando o disco entra errado.
O problema clássico: o operador usa um disco de poucos dentes, comum em corte rápido de madeira maciça, e a borda do MDP sai franjada. Às vezes nem repara na hora porque a saída do disco parece limpa. Só quando vai aplicar a fita de borda é que vê o estrago: a cola não adere na partícula solta e a fita descola em poucos meses.
Disco recomendado para MDP: 96 a 108 dentes, passo fino, pastilhas de carboneto de tungstênio (HW). O disco de riscagem (saw scorer) é indispensável na esquadrejadeira de painel: ele faz um micro-corte na face inferior antes do disco principal, eliminando a lascagem na saída.
Velocidade de avanço: lenta a moderada, entre 10 e 18 m/min dependendo da espessura. MDP de 15 mm aguenta mais avanço que de 25 mm. Não force: partícula não tem fibra para absorver vibração de avanço rápido.
Altura do disco: a ponta do dente deve sair entre 8 e 12 mm acima da face superior da peça. Disco baixo demais aumenta o ângulo de ataque e puxa a partícula para cima em vez de cortar.
Esquadrejadeiras de entrada, abaixo de R$ 15.000, muitas vezes não têm disco de riscagem. Para corte de MDP revestido com laminado ou BP, esse detalhe é eliminatório. Verifique antes de fechar a compra.
Compensado: o risco de delaminação que vem por baixo
O compensado é uma estrutura em camadas de lâminas cruzadas. Isso dá resistência mecânica boa, mas cria um problema específico na esquadrejadeira: as camadas reagem de forma diferente ao disco, e a delaminação aparece entre lâminas quando a ferramenta está gasta ou o avanço está errado.
A delaminação não é sempre visível de imediato. Você corta, a borda parece OK, mas ao aplicar pressão na montagem a lâmina inferior solta. Compensado naval e de uso estrutural são ainda mais sensíveis porque a resina entre lâminas é rígida e não tem tolerância para vibração do disco.
O corte em compensado exige disco com dentes alternados (ATB, alternate top bevel), de 60 a 80 dentes para chapas de até 18 mm. Acima disso, 80 a 96 dentes. Disco com dentes planos (flat top) é para madeira maciça em espessura, não para laminado cruzado.
Velocidade de avanço no compensado: mais conservadora que no MDP sólido. A vibração do corte propaga entre lâminas. Algo entre 8 e 14 m/min já garante corte limpo na maioria das espessuras comerciais (12, 15, 18 mm).
Um detalhe que o vendedor de disco raramente menciona: o compensado de eucalipto, muito usado em móveis populares, tem lâminas mais duras que o compensado de pinus. O disco para pinus dura menos no eucalipto, e o intervalo de reafiação cai pela metade. Se você corta os dois no mesmo turno, pese a composição do seu estoque antes de fechar o contrato de reafiação.
Antes de cortar compensado com face de laminado decorativo, coloque a face boa para baixo, em contato com a mesa da esquadrejadeira. O disco de riscagem ataca primeiro essa face e protege o acabamento. É o oposto do que parece intuitivo, mas é o que garante a borda limpa onde vai aparecer.
Madeira maciça: dureza variável e o disco que esquenta
Madeira maciça é a que mais varia. Pinus de reflorestamento e cedro são macios, respondem bem a disco de 40 a 60 dentes e avanço mais rápido. Jatobá, ipê e tauari são duros, e o mesmo disco de 40 dentes que funciona no pinus vai sair do jatobá com as pastilhas arredondadas em metade do tempo.
O erro mais comum em marcenaria que trabalha com maciço é usar um disco único para tudo. O disco de 40 dentes para madeira maciça dura leva vantagem em velocidade de corte, mas na madeira dura ele aquece mais e a pastilha colapsa mais rápido. Em jatobá e ipê, disco de 60 a 72 dentes com pastilha HW espessa e geometria de corte positiva é o caminho.
Velocidade de avanço: madeira macia aguenta de 15 a 25 m/min. Madeira dura, de 8 a 14 m/min. Se o disco está fumegando no corte de maciço, o problema é quase sempre excesso de avanço ou disco gasto, não falta de potência da máquina.
A umidade da madeira maciça afeta o corte mais do que a maioria percebe. Madeira com teor de umidade acima de 15% empasta o disco: a resina e a seiva grudam entre os dentes e a temperatura sobe. Madeira seca, abaixo de 12%, corta limpa e preserva o fio da pastilha. Se você processa maciço direto de serraria sem secagem adequada, considere ciclos de limpeza do disco mais frequentes.
| Material | Dentes do disco | Velocidade de avanço | Cuidado principal |
|---|---|---|---|
| MDP | 96 a 108 | 10 a 18 m/min | Lascagem na borda inferior; use riscador |
| Compensado | 60 a 96 (ATB) | 8 a 14 m/min | Delaminação entre lâminas |
| Madeira maciça macia | 40 a 60 | 15 a 25 m/min | Empastamento por umidade |
| Madeira maciça dura | 60 a 72 | 8 a 14 m/min | Desgaste prematuro de pastilha |
Disco de riscagem: quando é indispensável e quando dá para abrir mão
O disco de riscagem (scorer) é um disco menor, de 120 a 200 mm, que gira em sentido oposto ao disco principal e faz um sulco raso na face inferior da peça antes do corte principal. Resultado: a borda inferior sai sem lascagem, mesmo em MDP revestido e compensado com laminado.
Para MDP com BP (baixa pressão) ou laminado de alta pressão (HPL), o riscador não é opcional. Para madeira maciça sem revestimento, dá para trabalhar sem ele, o corte limpa bem com disco certo e avanço controlado.
O ajuste do riscador é fino: ele precisa cortar exatamente na mesma linha do disco principal, com profundidade de 0,5 a 1,5 mm. Riscador mal alinhado é pior que nenhum, porque cria dois cortes desalinhados que arruínam a borda.
Quando vale comprar uma esquadrejadeira usada para esse tipo de trabalho
Uma esquadrejadeira de painel usada, com riscador, régua de parada e mesa de apoio em bom estado, pode custar entre R$ 18.000 e R$ 45.000, contra R$ 60.000 a R$ 120.000 na versão nova de capacidade equivalente. Para marcenaria que já tem volume de corte constante, a conta fecha rápido.
O que inspecionar antes de fechar negócio: estado da régua de parada (folga ou desgaste compromete a esquadria), alinhamento do disco principal com a régua, condição dos rolamentos do eixo (qualquer vibração perceptível com a mão é red flag), e se o riscador acompanha a máquina ou precisa ser comprado separado.
Máquina sem histórico de manutenção é risco. Peça para ver o disco atual montado: se os dentes estiverem arredondados e o operador disser que está cortando bem assim, a máquina provavelmente está sendo usada além da capacidade ou com material abrasivo que acelerou o desgaste.
No Galpão das Máquinas você encontra esquadrejadeiras novas e usadas com especificação técnica detalhada para comparar antes de decidir.
Perguntas frequentes
Qual disco usar para cortar MDP sem lascar a borda
Use disco de 96 a 108 dentes com pastilha de carboneto de tungstênio e, se a esquadrejadeira tiver, ative o disco de riscagem. O riscador faz um micro-corte na face inferior antes do disco principal e elimina a lascagem em MDP revestido. Sem riscador, mesmo o melhor disco deixa algum franja na saída.
Compensado delaminando na esquadrejadeira: o que está errado
A causa mais comum é disco com dentes planos (flat top), indicado para madeira maciça em espessura, não para lâminas cruzadas. Troque por disco ATB (alternate top bevel) de 60 a 96 dentes conforme a espessura. Velocidade de avanço alta demais também propaga vibração entre as lâminas e provoca delaminação.
Dá para usar o mesmo disco para MDP e madeira maciça
Não é o ideal. Disco de 96 dentes para MDP corta madeira maciça muito devagar e superaquece no corte de madeiras duras. O inverso também é verdadeiro: disco de 40 dentes para maciço lasca o MDP. Se a operação mistura os dois, o mínimo é ter dois discos e trocar conforme o material.
Por que o disco esquenta tanto cortando madeira maciça
Geralmente é excesso de avanço, disco gasto ou madeira com umidade alta. Madeira acima de 15% de umidade empasta os dentes com resina e seiva, e a temperatura sobe. Reduza o avanço, cheque o fio das pastilhas e, se o problema persistir, seque melhor o estoque antes do corte.
Esquadrejadeira usada serve para cortar painéis de MDP com BP
Serve, desde que tenha disco de riscagem em bom estado e alinhado. Verifique se o riscador acompanha a máquina ou precisa ser comprado separado. Sem riscador, o corte de MDP com laminado de baixa ou alta pressão vai deixar lascagem na face inferior, inviabilizando o acabamento.