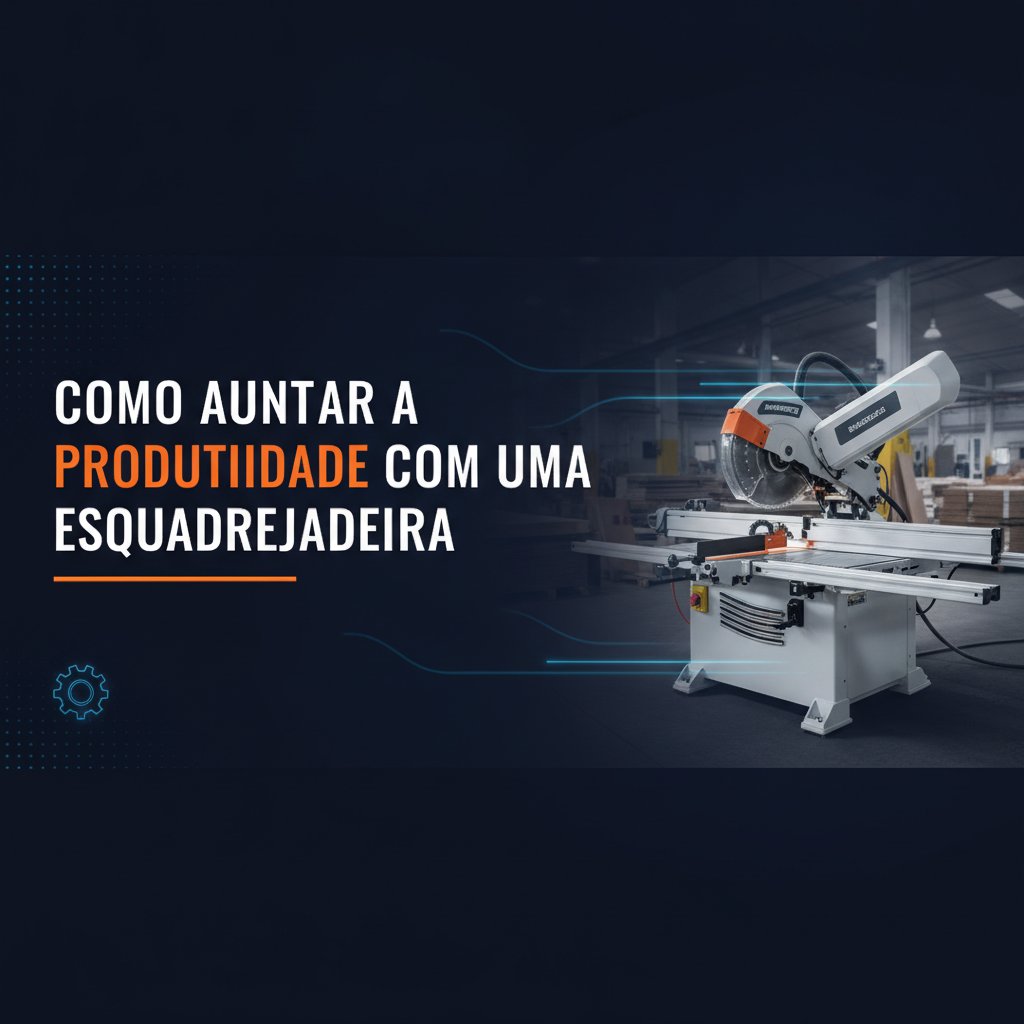
Uma esquadrejadeira bem configurada pode dobrar a quantidade de peças cortadas num turno, sem acrescentar nenhum operador. A diferença entre uma operação travada e uma que flui está quase sempre em três coisas: layout do posto, sequência de corte e disciplina de manutenção. A escolha certa impacta diretamente esse resultado, mas mesmo quem já tem a máquina instalada tem muito espaço para render mais antes de pensar em trocar de equipamento.
Layout do posto de trabalho: onde a maioria perde tempo sem perceber
O maior ladrão de produtividade numa esquadrejadeira não é a velocidade de corte. É o tempo que o operador gasta andando, procurando prancha, virando chapa no sentido errado ou esperando alguém trazer o próximo lote.
Organize o fluxo em sentido único: a matéria-prima chega por um lado, a peça cortada sai pelo outro. Parece óbvio, mas boa parte das marcenarias e esquadrias opera em layout circular ou em U improvisado, com o operador dando meia-volta a cada ciclo.
A mesa de alimentação precisa estar na altura certa para a bitola de chapa que você mais trabalha. Variação de 10 cm já cansa o operador em duas horas e aumenta o risco de erro no encosto.
Mantenha o carrinho de chapas ou o cavalete sempre abastecido para pelo menos um lote completo. Parar a máquina para buscar material é o tipo de interrupção que some do radar, mas some 20 a 30 minutos de produção por turno quando você soma tudo.
Sequência de corte: corte primeiro o que desperdiça menos
A ordem em que você corta as peças dentro de uma chapa determina quanto material vai para o lixo e quantos ajustes de encosto você faz por lote.
A regra prática é cortar primeiro no sentido do comprimento (refile), depois no sentido da largura (seccionamento). Isso reduz o número de viradas da chapa e mantém o encosto paralelo sem reajuste.
Agrupe pedidos por bitola similar. Se você vai cortar peças de 60 cm, de 65 cm e de 62 cm para três pedidos diferentes, faça todos os cortes nessa faixa no mesmo ajuste de encosto, em vez de ficar alternando entre 40 cm e 80 cm o tempo inteiro.
Para operações com muitas peças diferentes no dia, vale montar um plano de corte na véspera, ainda que seja num papel. Dez minutos planejando economizam uma hora de ajuste e retrabalho.
Quando você tem um pedido grande com várias dimensões, comece pelas peças maiores e vá reduzindo. O refugo das peças grandes vira matéria-prima para as menores. Em MDF e MDP, isso pode reduzir o desperdício de chapa em 12% a 18% numa semana de produção intensa.
Gabaritos e encostos auxiliares: o investimento que se paga em dias
Gabarito é qualquer dispositivo que elimina a necessidade de medir e marcar antes de cortar. Numa esquadrejadeira, isso significa batentes fixos, réguas calibradas e encostos auxiliares que você acopla ao encosto original para uma dimensão recorrente.
Se você corta peças de 40 cm toda semana, fabricar um encosto auxiliar de madeira ou alumínio para essa medida leva 30 minutos e elimina o risco de erro de ajuste para o resto da vida do pedido.
Encostos auxiliares também compensam o desgaste do encosto original ao longo do tempo. Um encosto que já rodou muito pode ter leve folga no cursor; o auxiliar calibrado tira esse jogo sem precisar de regulagem técnica.
Para séries maiores, o uso de trava de posição (quando a máquina tem) ou de calço calibrado fixado com grampo paralelo é padrão em qualquer marcenaria que trabalha com produção seriada. Não é manobra de luxo, é o básico que separa produção industrial de trabalho artesanal.
Manutenção preventiva como fator direto de produtividade
Uma lâmina cega não corta mais devagar. Ela queima a borda da peça, aumenta o esforço do motor, deforma a madeira e força o operador a lixar ou refazer o corte. O tempo perdido nisso supera o tempo da troca de lâmina toda vez.
A frequência de troca depende do material: em MDF cru, uma lâmina de boa qualidade aguenta entre 800 e 1.200 metros lineares de corte antes de perder fio. Em MDF revestido com fórmica ou BP, esse número cai para 400 a 600 metros. Em madeira maciça com nó, cai mais ainda.
Além da lâmina, monitore o alinhamento da régua guia com a lâmina principal. Desalinhamento de 0,5 mm já produz peça trapezoidal em comprimentos acima de 80 cm. Confira esse paralelo a cada quinzena com paquímetro ou com duas peças cortadas sequencialmente e sobrepostas.
O sistema de extração de serragem influencia diretamente a qualidade do corte. Serragem acumulada na mesa aumenta o atrito da chapa, dificulta o deslize e pode desviar o corte nos últimos centímetros. Limpe o ducto e a caixa de coleta antes de cada turno, não no final do dia.
Se a sua máquina já mostra vibração excessiva durante o corte, folga no carro de corte ou dificuldade de manter o alinhamento mesmo após regulagem, o problema pode estar em os limites que a máquina deveria respeitar. Nenhuma otimização de processo resolve desgaste estrutural. Avalie antes de investir mais tempo em ajuste fino.
Indicadores simples para medir se você está melhorando
Produtividade sem número é impressão. Com dois dados simples você já consegue monitorar a evolução: peças cortadas por turno e percentual de refugo em relação ao total de chapa consumida.
Peças por turno: conta na saída do posto, não na nota de pedido. O que importa é o que a máquina entregou, não o que estava planejado.
Refugo: pese ou meça o material que foi para o lixo ao final de cada semana. Se você está acima de 8% de perda em relação ao total de chapa comprada, tem espaço grande para ganho de sequência de corte e plano de aproveitamento.
Com esses dois números anotados semanalmente, qualquer mudança que você fizer no processo, no gabarito ou na manutenção vira um experimento com resultado mensurável. É assim que você sabe o que funcionou e o que foi só impressão.
Perguntas frequentes
Com que frequência devo trocar a lâmina da esquadrejadeira
Depende do material. Em MDF cru, uma boa lâmina aguenta entre 800 e 1.200 metros lineares de corte. Em painéis revestidos com BP ou fórmica, esse valor cai para 400 a 600 metros. O sinal mais claro de que a troca é necessária é a borda queimada ou lascada na peça, mesmo com a rotação correta.
O que é um gabarito de corte e como ele ajuda na produtividade
Gabarito é qualquer dispositivo que elimina a necessidade de medir e marcar antes de cortar. Na prática, são encostos auxiliares calibrados para as dimensões que você corta com frequência. Eles eliminam o risco de erro de ajuste e reduzem o tempo de setup por lote, especialmente em produção seriada.
Qual é a sequência de corte mais eficiente numa esquadrejadeira
Corte primeiro no sentido do comprimento (refile) e depois no sentido da largura (seccionamento). Isso reduz o número de viradas da chapa e mantém o encosto ajustado por mais tempo. Agrupar peças por dimensão similar no mesmo setup reduz ainda mais o tempo de ajuste entre cortes.
A serragem acumulada na mesa afeta a qualidade do corte
Sim. Serragem entre a chapa e a mesa aumenta o atrito e pode desviar o corte nos centímetros finais, principalmente em peças longas. O ideal é limpar o ducto de extração e a mesa antes de cada turno, não apenas no final do dia.
Como saber se minha esquadrejadeira está desalinhada
O sinal mais simples é cortar duas peças sequencialmente com o mesmo ajuste e sobrepô-las. Se as bordas não coincidirem exatamente, há desalinhamento. Outra forma é medir os dois lados de uma peça longa com paquímetro: diferença acima de 0,3 mm em 80 cm de comprimento já indica problema na régua guia.