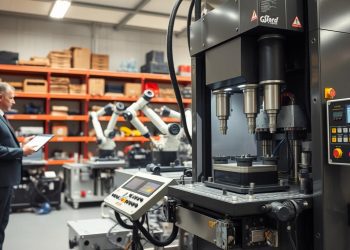

Este guia prático sobre prensa hidráulica e controle de força ensina, passo a passo, como ajustar e operar o equipamento para reduzir refugo e retrabalho.
Você verá os fundamentos físicos, como a Lei de Pascal, e como pequenas variações em pressão, área ou temperatura afetam o resultado final.
Vamos detalhar sinais de excesso, dimensionamento adequado, setup e seleção entre modelos. O foco é em aplicações comuns na indústria e em laboratórios.
Principais ganhos: menor desperdício, melhor repetibilidade, menos paradas e maior eficiência operacional.
Ao fim, o leitor terá orientação clara para tomar decisões de processo que aumentem a qualidade e a alta precisão das peças.
Por que o controle de força impacta produção, qualidade e custo
Pequenas variações na força aplicada mudam resultados, custos e qualidade. Um equipamento mal dimensionado leva a perdas de materiais, falhas de conformação e paradas na linha.
Esses problemas reduzem a produção e aumentam o custo por peça. Retrabalho consome tempo de máquina, energia e mão de obra, elevando o lead time.
Como excesso gera desperdício e retrabalho
- Deformação e marcação: peças com rebarba e esmagamento exigem polimento ou descarte.
- Impacto econômico: tempo adicional de máquina, maior consumo energético e custos de mão de obra.
Quando a falta causa falhas e refugo
- Peças fora de tolerância e má conformação geram baixa adesão ou compactação.
- Refugo aumenta e a eficiência do processo cai, afetando produtos e indústrias.
| Problema | Efeito na produção | Impacto no custo |
|---|---|---|
| Excesso | Retrabalho e paradas | Alto (energia + mão de obra) |
| Falta | Peças fora de padrão | Médio (desperdício de material) |
| Dimensionamento errado | Variação do processo | Alto (lead time e retrabalho) |
A força correta varia conforme materiais, geometria, área de contato e temperatura. Primeiro entenda o equipamento, depois meça e padronize para ganhar eficiência no trabalho.
Entendendo como funciona uma prensa hidráulica no processo
A transmissão uniforme da pressão no fluido é a base para resultados consistentes.
Lei de Pascal aplicada
Lei de Pascal: a pressão em um fluido incompressível se transmite igualmente. Isso permite multiplicar e dosar a força que chega à peça. Diferencie sempre pressão (no fluido) de força (na superfície de trabalho).
Componentes que influenciam precisão
O sistema inclui cilindros, pistão, válvulas, mangueiras e placas de prensagem.
Folgas, vazamentos ou válvulas mal ajustadas causam variação de pressão e perda de repetibilidade.
Ciclo de operação
A operação segue três fases: pressurização, trabalho e retorno. As maiores variações ocorrem na rampa de pressão e no tempo de patamar.
- Pressurização: subida controlada da pressão.
- Trabalho: patamar estável para conformação.
- Retorno: alívio e retorno da mesa.
| Item | Risco | Impacto na precisão |
|---|---|---|
| Cilindros | Desgaste e folga | Deriva de posição |
| Válvulas | Desreguladas | Oscilação de pressão |
| Conexões | Vazamento | Perda de repetibilidade |
Prensa hidráulica e controle de força: conceitos que você precisa dominar
Entender a relação entre pressão, área e resultado final evita muitos retrabalhos. Aqui você verá a fórmula básica e ações práticas para obter alta precisão no trabalho.

Força, pressão e área: o que muda na prática
A relação é simples: F = P × A. A mesma pressão aplicada em placas menores gera menos força total.
Ao trocar moldes ou aumentar a área de contato, a força sobe. Isso a altera a forma e as dimensões da peça.
Alta precisão e repetibilidade: por que variáveis pequenas geram grandes diferenças
Pequenas variações no fluido, temperatura ou atrito mexem no sistema e comprometem a precisão.
- Ajuste da rampa e limite de pico: evita choque e excesso de carga.
- Controle do patamar: mantém desempenho estável ciclo a ciclo.
- Verifique elasticidade e histerese do conjunto para manter repetibilidade.
| Item | Efeito | Ação |
|---|---|---|
| Área maior | Força aumenta | Reduzir pressão ou área |
| Temperatura alta | Viscosidade muda | Controlar resfriamento |
| Atrito | Variação | Lubrificar e ajustar |
Exemplo: um pequeno aumento na pressão em uma grande área pode elevar a força total além do limite do material. Reconheça sinais na peça e no equipamento antes do retrabalho.
Como identificar sinais de excesso de força antes que o retrabalho aconteça
Detectar sinais de sobrecarga cedo salva tempo e evita peças fora de padrão. Inspecione visualmente cada lote e faça medições rápidas para prevenir aumento de refugo.
Marcas, rebarbas e variação dimensional
Procure marcas de placa, rebarba visível, esmagamento e empeno. Meça espessura e dimensões com gabaritos.
Use amostragem por lote e registre resultados. Isso mostra tendências antes que a situação piore.
Trincas, delaminação e danos em materiais sensíveis
Materiais como polímeros, borrachas e compósitos reagem à pressão e calor. Fique atento a trincas por tensão, delaminação e deformação permanente.
Sintomas no equipamento
Vibração anormal, aquecimento do sistema e vazamentos de fluido indicam instabilidade. Esses sinais requerem manutenção imediata.
- Reduza pico de pressão e ajuste velocidade.
- Verifique paralelismo das placas e estado das válvulas e conexões.
- Registre ações e reavalie após correção.
| Sinal | O que indica | Ação imediata |
|---|---|---|
| Marcas e rebarbas | Excesso local de pressão | Diminuir pressão, revisar alinhamento |
| Trincas em polímero | Tensão e calor excessivos | Reduzir patamar de pressão, controlar temperatura |
| Vibração e aquecimento | Instabilidade em sistemas | Parar operação, checar fluido e conexões |
Detectar cedo reduz retrabalho, preserva material e aumenta a vida útil do equipamento.
Como definir a força correta de prensagem para cada aplicação
Escolher a capacidade adequada começa por entender o objetivo do processo.
Dimensionamento por tipo de material
Roteiro rápido: defina objetivo (conformar, cortar, compactar), identifique material e calcule área de contato. Estime pressão necessária e converta em capacidade (kN ou toneladas).
Metais exigem maiores cargas. Plásticos, borrachas e compósitos pedem controle de pico para evitar trincas ou delaminação.
Compatibilidade com tamanho da mesa e placas
Verifique se o tamanho das placas cobre a área efetiva sem concentração de carga. Mesa menor limita área útil e altera a capacidade requerida.
Quando 40 toneladas é necessária
Use uma prensa hidráulica de 40 toneladas em trabalhos pesados, grandes áreas de contato ou materiais resistentes. Para peças pequenas, ensaios e materiais sensíveis, esse valor pode ser excesso e aumentar custo operacional.
| Critério | Quando escolher | Ação |
|---|---|---|
| Área grande | Capacidade maior | Confirmar 40 t |
| Peças pequenas | Baixa demanda | Evitar superdimensionar |
| Material sensível | Controle fino | Escolher prensas com ajuste preciso |
- Documente a força-alvo e limites superior/ inferior por aplicação para reduzir variação e retrabalho.
Configuração inicial do sistema para reduzir variação de pressão
Um setup inicial bem definido é o principal passo para estabilidade no processo. Ele reduz variação entre operadores e turnos e aumenta o desempenho do equipamento.

Calibração e ajustes finos de pressão e velocidade
Defina o setup inicial como o conjunto de parâmetros que orienta cada operação. Sem padrão, a variação cresce e o retrabalho aumenta.
Calibre manômetros e sensores, valide leituras e confirme a resposta do sistema na subida e no patamar.
Ajuste a velocidade: velocidade alta tende a causar pico e marcas; muito lenta eleva tempo e aquecimento.
Padronização de tempo de ciclo para reduzir dispersão
Padronize rampa, patamar e retorno para reduzir dispersão entre operadores.
Registre pressão-alvo, limite máximo, velocidade, tempo de patamar e observações do material.
Valide com amostras iniciais e meça variação antes de liberar a produção.
| Item | O que registrar | Ação |
|---|---|---|
| Setup inicial | Pressão-alvo, velocidade | Salvar no procedimento |
| Calibração | Leitura do sensor | Validar e ajustar |
| Validação | Medidas das amostras | Liberação ou ajuste |
Escolha do tipo de prensa para ganhar eficiência e evitar falhas de processo
Escolher o equipamento certo começa por relacionar a aplicação ao tipo de máquina disponível. Avalie se a demanda é ensaio, protótipo, produção em lote ou desenvolvimento de materiais.
Prensa de bancada para ensaios e pequenos lotes
A prensa de bancada ocupa pouco espaço e tem montagem simples. É ideal para testes rápidos e protótipos.
Vantagem: precisão adequada e baixo custo operacional para séries reduzidas.
Prensa de laboratório com controle digital
Modelos com painel computadorizado oferecem alta repetibilidade e registro de parâmetros. Podem integrar aquecimento e resfriamento para validar processos.
Modelos para borrachas e controle térmico
Em aplicações com elastômeros, o controle térmico garante uniformidade. Atender normas como ASTM D 4703 reduz variação e retrabalho.
Estruturas: coluna, tipo C e quatro colunas
Prensas de coluna são robustas. Tipo C facilita acesso à peça. Quatro colunas priorizam estabilidade e paralelismo.
| Critério | Quando escolher | Impacto |
|---|---|---|
| Capacidade | Área e material | Peça dentro da tolerância |
| Área útil | Peças largas | Distribuição de carga |
| Controle | Ensaios/produção | Repetibilidade |
- Checklist: confirme capacidade, área útil, níveis de automação, manutenção e suporte técnico.
Controle térmico (aquecimento e resfriamento) como parte do controle de força
Controlar aquecimento e resfriamento reduz variabilidade e melhora a qualidade do lote. Temperatura altera a viscosidade do fluido e o comportamento do material. Isso muda a resposta durante a aplicação da força.
Por que a temperatura importa
Com calor, polímeros e elastômeros ficam mais dúcteis e fluem melhor. Assim, menos pressão pode ser necessária para conformar.
Com frio, o material endurece e pode exigir maior carga. Isso aumenta risco de trinca ou falha.
Quando aquecer ou resfriar
- Aquecimento: indicado para conformação e cura, quando é preciso fluxo e acomodação do material. Controle setpoints para evitar degradação.
- Resfriamento: essencial para estabilizar dimensões, reduzir variação e padronizar corpos de prova conforme normas (ex.: ASTM).
| Variável | Efeito | Ação |
|---|---|---|
| Temperatura alta | Viscosidade menor, maior fluidez | Reduzir pressão/força e monitorar tempo |
| Temperatura baixa | Material rígido, risco de falha | Aumentar setpoint térmico ou ajustar pressão |
| Tempo térmico | Estabilidade do produto | Pré-aquecimento e tempo de estabilização |
Boas práticas: pré-aquecimento controlado, tempo de estabilização antes do ciclo e registro dos setpoints no painel ou planilha. Manter temperatura e tempo estáveis reduz dispersão e melhora rastreabilidade por lote.
Monitoramento em tempo real e automação para manter alta precisão
Monitorar parâmetros em tempo real transforma a rotina de produção e reduz variação entre lotes.

Comparação entre controle manual e painel digital: ajustes manuais variam em rampa, tempo de patamar e leitura. Modelos com painel computadorizado estabilizam parâmetros e aumentam repetibilidade.
Monitoramento contínuo e alarmes
O monitoramento em tempo real acompanha a curva de pressão e força por ciclo. Alarmes imediatos avisam desvios e permitem intervenção antes do retrabalho.
Rastreabilidade por lote
Registre pressão, força, tempo, temperatura, identificação do material e operador/turno. Esse histórico facilita análise de causa e melhora a qualidade do processo.
Rotinas de setup e checklists
Implemente uma sequência fixa: placas limpas, paralelismo verificado, sensor zerado e limites configurados.
- Confirmação de setpoints antes da operação.
- Verificação de vazamentos e teste de retorno.
- Registro de leituras e ações corretivas.
| Item | Benefício | Ação |
|---|---|---|
| Painel digital | Maior precisão | Salvar parâmetros |
| Monitoramento | Menos falhas | Alarmes e logs |
| Checklist | Mais eficiência | Rotina antes da operação |
Resultado: integração entre tecnologia e procedimentos aumenta precisão e repetibilidade, reduz refugo e baixa custo total do processo.
Como validar o processo e reduzir retrabalho em peças e produtos
A validação sistemática transforma ajustes empíricos em padrões repetíveis. Comece definindo o que significa sucesso para o seu processo: tolerâncias dimensionais, aparência e critérios de aceitação.
Defina limites operacionais claros para pressão e força, com faixa mínima e máxima. Registre também tolerâncias para peças e critérios de rejeição.
Testes de repetibilidade
Execute rodadas curtas com a mesma receita. Meça mínimo, máximo e variação. Se a dispersão exceder a tolerância, revise o setup.
Ajustes graduais
Altere um parâmetro por vez: força, pressão, tempo ou temperatura. Isso isola causas e acelera a solução.
Exemplo de procedimento: após troca de material ou molde, produza 5 amostras iniciais, meça e compare com critérios. Se aprovado, trave parâmetros no painel ou na folha de processo.
| Etapa | O que medir | Ação |
|---|---|---|
| Validação inicial | Tolerância dimensional e visual | Confirmar e documentar |
| Repetibilidade | Variação (min/max) | Ajustar setup |
| Liberação | Parâmetros aprovados | Bloquear no painel/registro |
Processo validado reduz retrabalho, aumenta a precisão das peças e melhora a eficiência no desenvolvimento de novos produtos.
Segurança na operação com controle de força
Limitar picos de carga evita falhas súbitas e reduz acidentes no posto de trabalho. Um programa de segurança bem estruturado integra procedimentos, proteções físicas e formação do time.
Riscos comuns: esmagamento, cortes e falhas por pressão
Os principais riscos incluem esmagamento na zona de prensagem, cortes por rebarbas expostas e falhas em linhas, mangueiras e conexões por alta pressão.
Esses eventos geram acidentes graves e paradas inesperadas no trabalho; por isso, limitar picos e monitorar sinais é essencial.
Boas práticas alinhadas à NR-12 e proteções do equipamento
A NR-12 exige proteções físicas, intertravamentos, botões de emergência e procedimentos de bloqueio para manutenção. Instale barreiras e sistemas com reset seguro.
EPIs: óculos, luvas adequadas e proteção facial. Proíba qualquer ajuste manual próximo à zona de prensagem durante o ciclo.
Treinamento do operador e cultura de segurança na indústria
Treine operadores para ler parâmetros, responder a alarmes e executar checklists antes do start. Procedimentos claros reduzem erros e retrabalho.
Incentive reporte de quase-acidentes, auditorias internas e revisão periódica de rotinas. Uma cultura ativa de segurança preserva pessoas e equipamentos.
| Item | Medida | Benefício |
|---|---|---|
| Intertravamento | Bloqueio em falta de proteção | Evita operação insegura |
| Botão de emergência | Ação imediata | Reduz tempo de exposição ao risco |
| Treinamento | Procedimentos e simulações | Menos incidentes e menos retrabalho |
Manutenção preventiva para preservar vida útil e estabilidade de pressão
Rotinas simples de inspeção evitam falhas que comprometem qualidade e tempo de operação. A manutenção mantém a estabilidade da pressão e a repetibilidade, reduzindo variações que geram retrabalho.
Inspeções e sinais de desgaste
Cheque mangueiras, conexões e válvulas visualmente antes do turno. Procure microvazamentos, rachaduras e folgas.
Substitua peças com desgaste detectado para evitar paradas maiores e danos ao equipamento.
Gestão do fluido
Mantenha o nível correto e monitore contaminação. Troque o fluido conforme intervalos recomendados.
Óleo limpo preserva desempenho e reduz aquecimento do sistema.
Lubrificação, limpeza e plano programado
Lubrifique pontos móveis e limpe placas e guias para evitar travamentos e variação no ciclo.
- Checks diários: nível do fluido e vazamentos.
- Semanais: paralelismo e estado das válvulas.
- Mensais: troca de filtros e validação de sensores.
| Item | Benefício | Frequência |
|---|---|---|
| Mangueiras e conexões | Menos vazamentos | Diária |
| Fluido e filtros | Desempenho estável | Mensal |
| Lubrificação | Menos atrito | Semanal |
Resultado: menos paradas, menor custo operacional e maior vida útil do equipamento. Em prensas hidráulicas grandes, disciplina na manutenção é essencial para segurança e eficiência.
Conclusão
Uma estratégia de processo bem definida reduz retrabalho e variação entre turnos.
Recapitulando: entenda os fundamentos, domine a relação pressão–área, identifique sinais de excesso, dimensione corretamente e padronize o setup para maior repetibilidade.
Trate a prensa como parte da estratégia do processo, não apenas um ajuste pontual. Limites operacionais, controle térmico quando necessário, automação com rastreabilidade e validação por amostra são as alavancas principais para reduzir retrabalho.
Escolha o tipo certo para cada aplicação — bancada, laboratório, modelos para borracha ou estruturas coluna/C/quatro colunas — e ajuste capacidade conforme o material.
Por fim, mantenha rotina de manutenção, fluido e inspeções, siga NR-12 e treine a equipe. Próximos passos: criar checklist de setup, ficha de parâmetros por material e plano de validação por lote.
FAQ
O que significa controle de força em uma prensa hidráulica e por que é importante?
Controle de força refere-se à regulação precisa da pressão aplicada durante o processo de prensagem. Isso garante qualidade dimensional, reduz desperdício de material e evita retrabalho. Um sistema bem ajustado melhora a repetibilidade e diminui custos de produção.
Como o excesso de força impacta produção, qualidade e custo?
Força excessiva provoca rebarbas, deformações e trincas, gerando peças fora de especificação. Além do desperdício de material, aumenta o retrabalho e o tempo de máquina parada, elevando custos e reduzindo a eficiência produtiva.
Quando a força insuficiente também gera problemas?
Falta de força resulta em juntas frias, adesão insuficiente e folgas dimensionais. Peças podem apresentar refugo por falta de consolidação ou vazamento em aplicações de vedação, comprometendo a funcionalidade do produto.
Como a Lei de Pascal explica o funcionamento do sistema?
A Lei de Pascal mostra que a pressão aplicada em um fluido se transmite igualmente em todas as direções. Em prensas, isso permite multiplicar a força através da área dos cilindros, possibilitando esforços altos a partir de bombas e válvulas adequadas.
Quais componentes afetam a precisão do equipamento?
Cilindros, válvulas, pistões, placas e tubulações influenciam diretamente a estabilidade da pressão e a repetibilidade. Desgaste, folgas ou vazamentos nestes itens causam variações na força aplicada e no tempo de resposta.
Qual é o ciclo típico de operação de uma prensa?
O ciclo inclui pressurização do fluido, execução do trabalho de prensagem com aplicação controlada de força e retorno do sistema ao ponto inicial. Cada etapa precisa de parâmetros definidos para evitar dispersão no processo.
Como força, pressão e área se relacionam na prática?
A força resultante é o produto da pressão pela área do atuador. Ajustar a pressão ou alterar a área das placas muda o esforço aplicado. Entender essa relação evita sobrecarga e garante o desempenho esperado.
Por que pequenas variações afetam tanto a repetibilidade?
Componentes sensíveis, tolerâncias apertadas e variações térmicas ampliam diferenças microscópicas, gerando impacto significativo na peça final. Controle preciso de parâmetros e sensores reduz essa dispersão.
Quais sinais visuais indicam excesso de força nas peças?
Marcas profundas, rebarbas acentuadas e deformações visíveis são indicativos. Variações dimensionais entre lotes e acabamento superficial comprometido também apontam aplicação de força acima do necessário.
Como identificar danos em materiais sensíveis por força excessiva?
Trincas, delaminação e rompimento em polímeros, borrachas e compósitos aparecem quando a pressão ultrapassa limites do material. Ensaios mecânicos e inspeção visual precoce detectam esses fenômenos.
Quais sintomas no equipamento sugerem problema com força aplicada?
Vibração anormal, aquecimento persistente, aumento do consumo de fluido e pequenos vazamentos são sinais de que há perda de eficiência ou sobrecarga no sistema.
Como definir a força correta para diferentes materiais?
Baseie-se em propriedades mecânicas (limite de escoamento, resistência ao cisalhamento), espessura e tipo de material. Testes preliminares e tabelas técnicas ajudam a estimar valores iniciais e orientar ajustes finos.
Como compatibilizar força com o tamanho da mesa e das placas?
Distribua a carga de forma uniforme e selecione placas com rigidez adequada para evitar flambagem. Mesa e placas dimensionadas corretamente reduzem pontos de concentração de esforço e garantem qualidade.
Quando uma prensa de 40 toneladas é necessária e quando é excesso?
É necessária quando cálculos de força, considerando área de contato e material, exigem esse valor com margem de segurança. Torna-se excesso se a capacidade supera em muito a demanda, gerando custo e maior inércia no controle.
Quais ajustes iniciais reduzem variação de pressão no sistema?
Calibração de sensores, regulagem de válvulas, verificação de vazamentos e ajuste de velocidade reduzem oscilações. Procedimentos de setup padronizados estabilizam o rendimento desde o primeiro ciclo.
Como padronizar tempo de ciclo para reduzir dispersão?
Defina tempos fixos de subida, manutenção de pressão e retorno. Use temporizadores ou controle eletrônico para repetir exatamente cada etapa e minimizar influência de operadores.
Que tipo de prensa é ideal para ensaios e protótipos?
Modelos de bancada com capacidade moderada são indicados para testes e pequenos lotes. Eles oferecem fácil ajuste, baixo custo de operação e flexibilidade para desenvolvimento de processos.
Por que escolher equipamentos com controle digital em laboratório?
Controles digitais aumentam a repetibilidade, permitem registro de dados e facilitam ajustes finos. Isso melhora rastreabilidade e acelera validação de processos.
Qual a importância do controle térmico em processos com borracha?
Temperatura altera a viscosidade e o comportamento viscoelástico da borracha. Controle térmico evita delaminação, garante cura adequada e reduz necessidade de aumento de pressão.
Quando usar prensas de coluna, tipo C ou quatro colunas?
Prensas de coluna são versáteis para produção contínua. Tipo C facilita acesso frontal para montagem. Quatro colunas oferecem maior rigidez e precisão em operações que exigem estabilidade alta.
Como a temperatura influencia viscosidade e necessidade de pressão?
A elevação térmica reduz viscosidade do fluido e do material, exigindo menos pressão para deformação. O oposto também é válido; baixa temperatura aumenta resistência e demanda maior força.
Que papel tem o resfriamento em corpos de prova durante o processo?
Resfriamento controla a taxa de cura e estabiliza dimensões, evitando retração desigual. Sistemas de resfriamento integrados melhoram consistência entre lotes.
Qual a diferença entre controle manual e painel digital na repetibilidade?
Controles manuais dependem mais do operador e apresentam maior variabilidade. Painéis digitais padronizam parâmetros, reduzem erro humano e permitem armazenar receitas de processo.
Como rastrear pressão, força, tempo e temperatura por lote?
Utilize softwares de supervisão, registradores de dados e sensores certificados. Arquivos por lote garantem rastreabilidade e facilitam ações corretivas rápidas em caso de desvios.
Como reduzir falhas humanas com rotinas de setup?
Implante checklists, procedimentos passo a passo e treinamentos regulares. Ferramentas de auxílio, como gabaritos e instruções no posto, diminuem erros de configuração.
Como definir limites de processo para evitar retrabalho?
Estabeleça critérios de aceitação com base em tolerâncias dimensionais e propriedades mecânicas. Use amostragem estatística e controle estatístico de processo (CEP) para validar limites.
Como realizar testes de repetibilidade e ajustes graduais?
Execute séries de ciclos com medições entre repetições, calcule desvio padrão e ajuste pressão ou tempo em pequenos incrementos até obter estabilidade desejada.
Quais são os riscos comuns relacionados ao controle de força na operação?
Esgotamento de componentes, esmagamento de operadores, cortes e falhas por pressão excessiva estão entre os riscos. Proteções físicas e procedimentos mitigam esses perigos.
Quais práticas alinhadas à NR-12 ajudam a proteger operadores?
Barreiras físicas, dispositivos de parada de emergência, proteções intertravadas e manutenção documentada atendem à NR-12 e reduzem exposição a perigos durante a prensagem.
Como o treinamento do operador melhora a cultura de segurança?
Treinamentos regulares em procedimentos, uso correto de EPIs e simulações de situações críticas criam hábitos seguros e reduzem incidentes ligados a ajustes indevidos de força.
Quais inspeções regulares preservam a vida útil e a estabilidade de pressão?
Verificações de mangueiras, válvulas, conexões, alinhamento de placas e sinais de desgaste detectam problemas antes que afetem o processo e a segurança.
Como o fluido hidráulico influencia desempenho e vida útil?
Nível adequado, baixa contaminação e troca periódica mantêm viscosidade ideal e protegem componentes contra desgaste e falhas. Monitoramento do fluido evita perda de precisão.
Que ações de lubrificação e limpeza evitam variações no ciclo?
Lubrificação dos pontos móveis, remoção de detritos e limpeza das placas garantem movimento suave e repetível. Isso reduz travamentos e oscilações de pressão.
Como montar um plano de manutenção programada eficaz?
Defina intervalos com base em horas de operação, registre inspeções, substituições e calibrações. Um plano documentado reduz paradas não planejadas e controla custos operacionais.