Produtividade na coladeira de borda não começa pela máquina, começa pelo que acontece antes e depois dela. A maioria das marcenarias que reclama de gargalo na colagem já tem equipamento suficiente para o volume que produz. O problema está na organização do lote, na temperatura de trabalho e em ajustes que ninguém documentou. Se você quer tirar mais peças por hora sem comprar nada novo, este post mostra onde estão as perdas e como cortar cada uma. E se for hora de trocar de equipamento, confira as coladeiras de borda disponíveis no Galpão das Máquinas para ter uma referência do que o mercado oferece hoje.
Temperatura certa: o parâmetro que mais gente ignora
A cola EVA trabalha numa faixa de 170°C a 210°C, dependendo do fabricante e da espessura da fita. Fora dessa faixa, a colagem não adere direito e você vai ter bolha, levantamento de borda ou desperdício de material.
O erro mais comum é ligar a máquina e já alimentar peça. O tanque de cola leva entre 15 e 25 minutos para estabilizar a temperatura de trabalho. Entrar antes disso garante rejeito na primeira dúzia de peças.
Outro ponto: no inverno, a temperatura ambiente do galpão cai e o tempo de estabilização aumenta. Marcenaria no Sul do país em julho precisa de até 30 minutos para o tanque chegar no ponto. Ajuste a rotina de abertura da linha conforme a estação.
Velocidade de passagem: onde a maioria erra
A velocidade de passagem da coladeira, medida em metros por minuto, precisa ser compatível com o tipo de fita e com a espessura do substrato. Fita PVC de 0,4 mm em MDF de 15 mm cola bem entre 12 e 18 m/min na maioria das máquinas de entrada. Fita ABS de 2 mm pede velocidade menor, entre 8 e 12 m/min, para garantir fusão completa.
Aumentar a velocidade além do que o sistema de aquecimento aguenta é a causa número um de borda que descola depois de um dia. O operador vê peça saindo rápido e acha que está produzindo mais. Na verdade, está produzindo rejeito com tempo diferido.
O caminho certo é calibrar a velocidade máxima que entrega adesão consistente e manter esse parâmetro fixo. A produtividade vem do volume de lote, não de forçar velocidade acima do ponto ótimo.
Faça um teste simples: após a passagem, tente desgrudar a borda com a ponta do dedo aplicando força lateral. Se sair com pouco esforço nos primeiros 10 minutos, a velocidade está alta ou a temperatura está baixa. Corrija um parâmetro de cada vez, nunca os dois juntos, para saber o que resolveu.
Organização do lote: o ganho mais fácil e mais ignorado
Coladeira de borda é máquina de ritmo. Ela não aguenta parar, recalibrar e voltar. Cada ciclo de parada e retomada custa tempo de estabilização e desperdício de cola no tanque.
O lote ideal agrupa peças por espessura de substrato e por tipo de fita antes de chegar na máquina. Rodar todas as peças de 15 mm de uma vez, depois passar para as de 18 mm, elimina a necessidade de ajustar o rolo de pressão no meio do lote.
Outro ponto de organização: a orientação da peça na entrada. Sempre que possível, alimente as peças com a face maior paralela ao avanço. Peça estreita alimentada na transversal aumenta o tempo de ciclo sem necessidade.
| Prática | Impacto na produção |
|---|---|
| Lote agrupado por espessura | Elimina paradas de ajuste de rolo |
| Temperatura estabilizada antes de iniciar | Zera rejeito nas primeiras peças |
| Velocidade calibrada por tipo de fita | Reduz descola diferida |
| Alimentação com face maior no avanço | Reduz tempo de ciclo por peça |
| Limpeza do tanque ao fim do turno | Evita carbonização da cola |
Manutenção preventiva como parte da rotina de produção
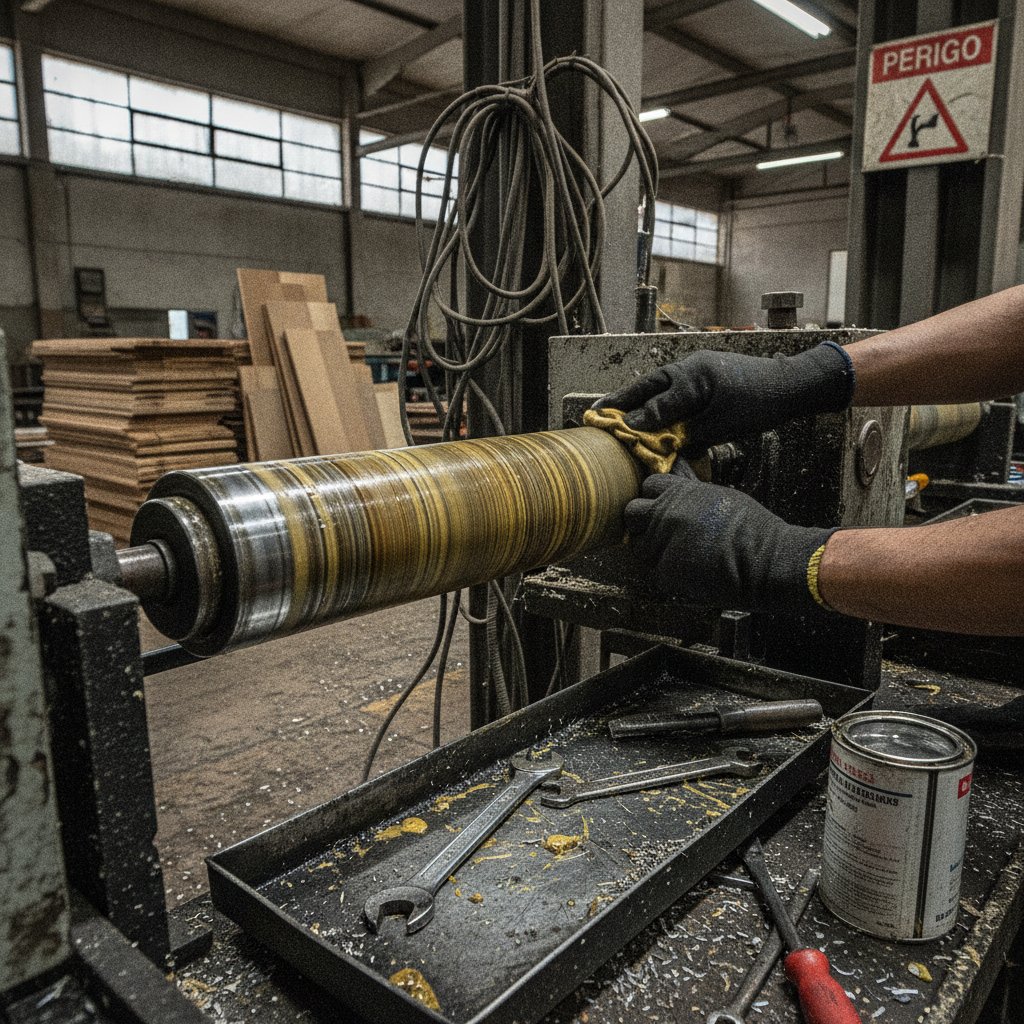
Coladeira parada no meio do turno não é azar, é falta de rotina. As paradas não programadas têm origem quase sempre nos mesmos três pontos: rolo de cola sujo com carbonizado, raspadeira desregulada e guia de entrada com folga.
O rolo de cola precisa de limpeza com espátula e pano embebido em solvente específico ao fim de cada turno. Cola carbonizada muda a temperatura de fusão e contamina as peças seguintes.
A raspadeira, que faz o acabamento da borda colada, tem que ser reajustada quando troca o tipo de fita. Uma raspadeira calibrada para fita de 0,4 mm vai arranhar fita de 2 mm ou deixar excesso se usada sem ajuste.
Para um guia completo de falhas e correções, veja problemas comuns na coladeira de borda e como evitar, que cobre diagnóstico passo a passo das principais ocorrências.
Treinamento do operador vale mais que upgrade de máquina
Já vi marcenaria comprar coladeira de borda automática de R$ 80.000 e produzir menos que o concorrente com uma máquina de R$ 25.000 só porque o operador não foi treinado nos parâmetros certos.
O operador precisa saber: a faixa de temperatura por tipo de cola, a velocidade ótima por tipo de fita, como limpar o tanque sem deixar resíduo, como ajustar a raspadeira e como identificar borda mal colada antes de empilhar peça.
Isso não é treinamento de dois dias. É uma semana de acompanhamento na máquina, com os parâmetros anotados numa folha colada na própria coladeira. Simples assim.
Se você cogita trocar a coladeira para resolver problema de produtividade, primeiro documente os parâmetros que usa hoje. Muita troca de máquina é feita porque ninguém sabia qual temperatura e velocidade usar na antiga. O problema vai junto para o equipamento novo.
Quando a máquina realmente é o gargalo
Há casos em que o equipamento não dá mais conta do volume. Os sinais são claros: operador sem tempo de parar entre peças, fila de material esperando antes da coladeira e turno estendido para bater a meta diária.
Nesse ponto, o que resolve é ou um segundo turno na mesma máquina ou uma coladeira com maior capacidade de passagem. Modelos com velocidade de até 25 m/min e pré-aquecimento por infravermelho reduzem o tempo de ciclo e o tempo de estabilização ao mesmo tempo.
A escolha entre modelo de entrada, intermediário ou industrial depende do volume mensal de peças e do tipo de fita predominante na produção. Confira as coladeiras de borda disponíveis no Galpão das Máquinas para comparar especificações e faixas de preço reais antes de decidir.
Veja o estoque atual de coladeiras de borda novas e usadas, com especificações técnicas para comparar antes de comprar.
Perguntas frequentes
Qual é a velocidade ideal de passagem em uma coladeira de borda
Depende do tipo de fita e do substrato. Fita PVC de 0,4 mm funciona bem entre 12 e 18 m/min; fita ABS de 2 mm pede entre 8 e 12 m/min. Forçar velocidade acima do ponto ótimo gera borda que descola depois de algumas horas, não na hora da saída.
Quanto tempo a coladeira de borda precisa para aquecer antes de usar
Entre 15 e 25 minutos na maioria dos modelos com cola EVA. Em dias frios ou em galpões sem aquecimento, esse tempo pode chegar a 30 minutos. Alimentar peças antes do tanque estabilizar garante rejeito nas primeiras passagens.
Como organizar o lote de peças para ganhar produtividade na coladeira
Agrupe as peças por espessura de substrato e por tipo de fita antes de iniciar. Isso elimina paradas para ajuste de rolo de pressão no meio do turno. Alimente sempre com a face maior paralela ao avanço da máquina para reduzir o tempo de ciclo por peça.
Com que frequência limpar o tanque de cola da coladeira de borda
Ao fim de cada turno de trabalho. Cola carbonizada no rolo muda a temperatura de fusão e contamina as peças seguintes com pontos escuros e irregularidades na adesão. A limpeza com espátula e solvente específico leva menos de 10 minutos e evita paradas no dia seguinte.
Vale a pena comprar uma coladeira de borda usada para aumentar a capacidade
Vale, desde que você inspecione o rolo de cola, o sistema de aquecimento e a raspadeira antes de fechar negócio. Uma coladeira usada bem conservada entrega os mesmos parâmetros de temperatura e velocidade que uma nova. O risco está em máquinas com tanque corroído ou sistema elétrico improvisado.