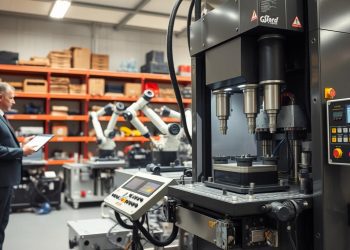

Controle por posição é o ajuste preciso da altura e do curso do eixo durante a prensagem, para garantir dimensões e repetibilidade no produto final. Neste guia usamos a expressão prensa hidráulica e controle de posição para clarificar o foco técnico.
O objetivo aqui é ajudar a decidir quando vale a pena investir nesse nível de precisão, em vez de operar só por força ou pressão. A máquina usa fluido pressurizado, seguindo a Lei de Pascal, para multiplicar força e executar a prensagem.
Na indústria, prensas hidráulicas trazem força elevada e versatilidade. Em processos com tolerâncias críticas, repetibilidade e sensibilidade ao material, o ajuste por posição faz diferença.
Vantagens: maior precisão e eficiência na produção. Trade-offs: custo de manutenção e maior complexidade dos componentes. Prometemos um passo a passo de preparação, configuração, validação e operação segura, além de boas práticas de manutenção preventiva.
O que é uma prensa hidráulica e por que ela é essencial na indústria
Uma prensa movida por fluido converte pressão em força para prensar, moldar e cortar materiais na indústria. Ela transforma energia hidráulica em movimento útil, aplicável a peças de variados tamanhos e materiais.
Conceito básico e o papel do fluido pressurizado
A máquina opera num circuito fechado onde o fluido transmite energia entre bomba, válvulas e cilindro. Ao aumentar a pressão, o sistema gera força estável e proporcional ao tamanho do pistão.
Aplicações industriais mais comuns e impacto na produção
- Estampagem: precisa repetibilidade para manter dimensões.
- Moldagem: exige controle de curso e força para evitar defeitos.
- Compactação e montagem: reduzem desperdício e melhoram a produtividade.
- Setores como metalurgia, automotivo, plásticos e alimentos usam essas máquinas em larga escala.
Por fim, as prensas hidráulicas tornam-se essenciais quando a produção exige força elevada e regularidade. Em usos críticos, investir em controles mais avançados costuma trazer retorno em qualidade e menor refugo.
Princípios físicos que sustentam força, pressão e precisão
A base conceitual do sistema está na transmissão uniforme de pressão num fluido confinado. Essa ideia é o ponto de partida para entender por que um comando pequeno pode gerar um grande movimento no atuador.
Lei de Pascal aplicada
Lei de Pascal
A Lei de Pascal afirma que a pressão aplicada a um fluido incompressível confinado se transmite igualmente em todas as direções. Isso permite que a mesma pressão alcance cada componente do circuito sem perda seletiva.
Multiplicação de força
Quando a área do pistão aumenta, a pressão resulta em maior força no êmbolo. Assim, uma entrada de baixa energia pode gerar uma força elevada no ponto de trabalho.
Cálculos práticos: F = P × A
A relação básica é F = P × A. Em projeto, escolha a pressão de trabalho e calcule a força esperada a partir da área do pistão.
- Defina a área do cilindro conforme o diâmetro do pistão.
- Escolha pressão segura segundo os limites estruturais.
- Verifique se o sistema tem ar ou elasticidade que reduza repetibilidade.
| Item | Parâmetro | Relação |
|---|---|---|
| Pistão | Área (A) | Define F com P |
| Pressão | P | Transmite-se pelo fluido |
| Estrutura | Limite mecânico | Determina metas de precisão |
Variações de pressão, presença de ar e flexão dos componentes afetam a precisão do curso. Conhecer os limites do cilindro e da estrutura é essencial antes de definir metas de força e curso.
Componentes do sistema que influenciam o controle do curso
Cada peça do sistema influencia diretamente a repetibilidade e a estabilidade do curso de trabalho. Entender essas relações ajuda a priorizar intervenções e rotina de manutenção.

Cilindro, pistão e êmbolo: impacto na repetibilidade
O conjunto cilindro-pistão-êmbolo define folgas e atrito. Pequenas folgas causam deriva do eixo e reduzem a repetibilidade do curso.
Consequência: desgaste e contaminação aumentam variação entre ciclos.
Válvulas e ajuste de fluxo/pressão
As válvulas modulam vazão e regulam pressão durante a prensagem, alterando velocidade e estabilidade do movimento.
Válvulas mal calibradas geram oscilações que afetam peças finais. Por isso, ajuste fino é essencial.
Bomba, reservatório e qualidade do fluido
A bomba e o reservatório definem vazão disponível e estabilidade térmica. Flutuações na vazão mudam a resposta do sistema ao longo do ciclo.
Contaminação, espuma ou viscosidade inadequada do fluido hidráulico prejudicam precisão e aceleram desgaste.
Mangueiras, conexões e risco de vazamentos
Mangueiras e conexões são pontos críticos: microvazamentos reduzem pressão e introduzem sujeira.
Tais falhas comprometem segurança e a operação contínua.
- Inspecionar juntas e verificar filtros regularmente.
- Calibrar válvulas segundo a aplicação.
- Controlar qualidade do fluido e temperatura no reservatório.
| Componente | Impacto | Ação recomendada |
|---|---|---|
| Cilindro / Pistão | Folgas e atrito afetam curso | Inspeção e reparo periódico |
| Válvulas | Variação de velocidade | Calibração e limpeza |
| Bomba / Reservatório | Vazão e aquecimento | Manutenção preventiva |
| Mangueiras | Risco de vazamentos | Substituição por prazo |
Resumo: controle por curso revela problemas que antes eram imperceptíveis. Rotinas de manutenção preventiva são a base para qualquer estratégia avançada.
Entendendo controle por posição versus controle por pressão/força
Mandar o eixo para uma posição fixa ou parar ao atingir uma força tem consequências diretas no processo produtivo.
O que significa “controle de posição” na operação da prensa
Controle por posição é a capacidade de comandar e repetir o curso do êmbolo até pontos definidos, com tolerância previsível. Isso exige sensores de deslocamento, limites programáveis e rotina de calibração.
Quando o controle por pressão é suficiente
Em compactação simples, onde a densidade aceita variação, atingir uma meta de pressão basta. Processos que dependem mais da força máxima do que do curso podem operar apenas por pressão.
Trade-offs: precisão, velocidade de operação e custo de manutenção
O uso da posição traz maior precisão e repetibilidade dimensional. Porém, exige mais sensores, ajustes e disciplina de manutenção.
| Modo | Vantagens | Desvantagens |
|---|---|---|
| Por posição | Repetibilidade; peças dentro da especificação | Ciclos mais lentos; maior custo de manutenção |
| Por pressão/força | Configuração simples; maior velocidade | Variação de curso; risco de refugo |
| Escolha prática | Depende da peça e do processo | Decisão errada gera retrabalho, problemas na qualidade |
prensa hidráulica e controle de posição: quando faz sentido na prática
Decidir por um sistema que governa o curso do êmbolo faz sentido quando a peça precisa sair igual, lote após lote. Em operações onde altura, espessura ou assentamento são críticos, repetir o ponto de parada reduz variação e refugo.
Peças com tolerâncias críticas
Quando a dimensão final tem limite estreito, a repetibilidade do curso é essencial. Sensores e pontos de parada garantem que cada peça tenha a mesma geometria.
Processos sensíveis à deformação e variação do material
Variações na dureza, elasticidade ou umidade entre lotes alteram a força necessária. Nestes casos, fixar a posição de fechamento mantém o resultado mesmo se a pressão flutuar.
Aplicações típicas
- Montagem com interferência, onde o assentamento deve ser previsível.
- Conformação com batente e ferramentas que exigem fechamento controlado.
- Compactação com altura-alvo para fardos ou peças prensadas.
Redução de desperdícios e alta qualidade
Ao eliminar ajustes por tentativa e erro, há menos retrabalho e menor dispersão dimensional. Alta qualidade aqui significa consistência no acabamento, na medida e na repetição entre peças.
| Critério | Quando optar | Benefício |
|---|---|---|
| Tolerância dimensional | Peças críticas | Menos refugo |
| Variação de materiais | Lotes heterogêneos | Resultado previsível |
| Custo de retrabalho | Alto | Retorno do investimento |
Tipos de prensas hidráulicas e adequação ao controle de posição
Nem toda máquina serve para tarefas de alta precisão; o tipo construtivo define limites de curso e estabilidade. Escolher conforme a peça e a ferramenta evita deformações e garante repetibilidade.

Prensas de coluna, tipo C e quatro colunas
Modelos com uma coluna oferecem acesso frontal e são úteis para ferramentas simples. O tipo C facilita carregamento manual e ajuste rápido.
Quatro colunas entregam maior rigidez e alinhamento. Isso reduz folgas e melhora a entrega da posição durante ciclos repetidos.
Estruturas reforçadas e estabilidade do curso
Rigidez estrutural é decisiva: estruturas reforçadas suportam pressões mais altas com menor deflexão. Menos deflexão significa maior precisão no ponto final do curso.
Escolher uma mesa estável e componentes rígidos minimiza variação entre ciclos.
Prensas por função: estampagem, moldagem e reciclagem
Para estampagem, prefira quadros rígidos que mantenham alinhamento. Em moldagem, controles de curso são úteis para alturas repetíveis.
Na reciclagem e compactação, um curso controlado garante fardos uniformes, mesmo com materiais variáveis.
- Considere curso disponível, capacidade de carga e área útil.
- Verifique compatibilidade com sensores e controles eletrônicos.
- A escolha deve atender a peça, ferramental e volume de produção.
| Tipo | Rigidez | Acesso à área | Melhor uso |
|---|---|---|---|
| Coluna única | Média | Alto | Ferramentas simples e ajustes rápidos |
| Tipo C | Média | Muito alto | Operações manuais e prototipagem |
| Quatro colunas | Alta | Médio | Produção repetitiva e precisão |
| Estrutura reforçada (tipo H) | Muito alta | Baixo | Alta pressão e precisão dimensional |
Preparação do processo antes de implementar o controle de posição
Antes de ativar o modo por curso, é essencial mapear exatamente o que o processo precisa entregar.
Definição de curso, velocidade e força por material
Levante requisitos: qual curso útil, posição final alvo e tolerâncias dimensionais das peças.
Calcule a força necessária usando F = P × A e confirme que o cilindro e a estrutura suportam essa carga sem trabalhar no limite.
Defina velocidade em três etapas: aproximação rápida, prensagem controlada e retorno seguro. Assim equilibra-se produtividade e precisão.
Dimensionamento da área de trabalho e das peças
Projete espaço para ferramental, fixação e acesso do operador. Garanta repetibilidade no posicionamento das peças.
Critérios para selecionar válvulas e controles adequados
Prefira válvulas com estabilidade de fluxo, baixa histerese e resposta previsível. Avalie facilidade de ajuste e manutenção dos componentes do sistema.
- Documente parâmetros por produto, lote e material.
- Registre posições alvo, forças e velocidades para cada processo.
- Valide limites antes do comissionamento para evitar surpresas na configuração do ciclo.
| Item | Critério | Impacto | Ação recomendada |
|---|---|---|---|
| Curso útil | Tolerância mm | Repetibilidade | Definir pontos de parada |
| Força | F = P × A | Segurança estrutural | Calcular margem de segurança |
| Válvulas | Estabilidade de fluxo | Qualidade do movimento | Escolher modelos com baixa histerese |
| Área de trabalho | Espaço e fixação | Acesso e setup rápido | Projetar gabaritos e travamentos |
Como configurar e operar o controle por posição na prensa hidráulica
Definir metas por etapa — aproximação, pressurização, trabalho e retorno — é o ponto de partida para uma operação consistente. Mapear o ciclo clarifica ações e limites para cada fase.
Mapeamento do ciclo: pressurização, trabalho e retorno
Documente sequência: aproximação rápida, pressurização até a referência, etapa de trabalho e retorno seguro. Cada etapa deve ter tempo alvo e tolerância.
Ajuste de limites de curso e pontos de parada
Use batentes e referências fixas para reduzir variação de altura. Configure pontos de parada no painel e valide com gabaritos.
Calibração para precisão e repetibilidade
Cheque folgas, elimine ar do sistema e verifique resposta das válvulas. Calibre sensores em ciclos de verificação e registre leituras.
Validação com amostras e boas práticas para operadores
Teste lotes distintos de materiais e registre dispersão. Treine operadores com checklists de início de turno, inspeção de vazamentos e aquecimento do sistema.
Resolver problemas e conectar métricas
Para deriva ou variação entre ciclos, aplique diagnóstico de causa-raiz (folgas, aquecimento, válvulas). Relacione resultados com métricas: refugo, tempo de ciclo, repetibilidade e estabilidade da produção.
| Item | Ação | Benefício |
|---|---|---|
| Mapeamento | Definir metas por etapa | Menos variação |
| Calibração | Checar folgas e válvulas | Maior precisão |
| Validação | Testar materiais | Processos robustos |
Aplicações industriais onde o controle de posição entrega mais eficiência
Setores industriais ganham consistência quando o curso do êmbolo é controlado com precisão. A seguir, exemplos práticos que mostram onde esse recurso traz ganho direto em eficiência e alta qualidade.

Metalurgia e siderurgia: conformação e estampagem
Vantagem: fechamento repetível reduz variação dimensional.
Em estampagem e conformação, parar no ponto exato evita rebarbas e peças fora de tolerância.
Indústria automotiva: componentes com padronização dimensional
Peças de série exigem encaixe confiável na montagem. Curso consistente diminui retrabalho e falhas em linha.
Plástico e borracha: moldagem e vulcanização com consistência
Controle do fechamento garante espessura e acabamento uniformes. Isso aumenta a qualidade do produto final.
Reciclagem e compactação: controle de curso para fardos regulares
Para compactar materiais, definir o curso produz fardos com volume previsível.
Fardos regulares otimizam logística, armazenagem e transporte.
Alimentos e farmacêutica: prensagem e compactação com uniformidade
Em comprimidos, pós e extrusão, repetibilidade do curso assegura massa e forma constantes.
Isso é crítico para padronização e conformidade regulatória.
Critério comparativo: quando a aplicação exige geometria final repetível, o comando por curso costuma superar o método baseado apenas em força ou pressão. Opte por posição quando a peça precisa manter medidas e tolerâncias ciclo a ciclo.
| Setor | Benefício principal | Impacto operacional |
|---|---|---|
| Metalurgia | Menos variação dimensional | Menos retrabalho |
| Automotivo | Padronização | Melhor encaixe na montagem |
| Plástico/Borracha | Consistência de espessura | Alta qualidade do produto |
| Reciclagem | Fardos regulares | Logística otimizada |
| Alimentos/Farmacêutica | Uniformidade de massa | Conformidade e segurança |
Segurança e conformidade na operação com foco em posição
Segurança na operação por curso exige medidas específicas. Paradas exatas e ciclos automáticos aumentam o risco se houver acesso indevido à zona de trabalho.
Riscos comuns
As principais ameaças são esmagamento na zona de compressão, falhas em sensores ou atuadores e sobrepressão por válvulas travadas ou ajuste incorreto.
Falhas eletroeletrônicas ou perda de sinal podem levar a movimentos inesperados e problemas graves.
Medidas de proteção essenciais
- Protetores físicos: grades, cortinas óticas ou blindagens que impeçam acesso durante o ciclo.
- Bloqueios e intertravamentos para impedir partida com acesso liberado.
- Parada de emergência dimensionada e testada periodicamente.
Conformidade no Brasil
No Brasil, a NR-12 exige análise de risco, proteções, documentação e treinamento. Adequar equipamentos à norma reduz acidentes e evita penalidades legais.
| Risco | Medida | Benefício |
|---|---|---|
| Esmagamento | Grades e bloqueios | Proteção direta do operador |
| Falhas | Redundância de sensores e testes | Menos paradas inesperadas |
| Sobrecarga/pressão | Válvula de alívio e monitor | Evita danos à máquina e ferramenta |
Boas práticas: adote lockout/tagout no setup, autorize o acesso somente a pessoal treinado e valide limites seguros no painel. Segurança integrada melhora desempenho e reduz paradas e custos na indústria.
Manutenção preventiva e solução de falhas que afetam o controle de posição
Pequenas falhas no sistema costumam escalar e prejudicar a precisão. Um plano de manutenção preventiva reduz riscos, tempo de parada e o custo de manutenção.
Rotina de inspeção: vazamentos, mangueiras, válvulas e cilindro
Verifique diariamente por vazamentos visíveis e aperto das conexões. Inspecione mangueiras e substitua se houver rachaduras.
Cheque desgaste nas válvulas e folga no cilindro durante as paradas programadas.
Gestão do fluido hidráulico: nível, contaminação e troca
Mantenha o nível correto e monitore contaminação com amostras periódicas. Controle bolhas e espuma; troque o fluido conforme o fabricante.
Diagnóstico de problemas: perda de precisão, deriva de curso e aquecimento
Diferencie causas: perda de vazão ou vedação indica problema hidráulico; folga ou estrutura sinaliza desgaste mecânico. Aquecimento altera viscosidade e muda resposta entre ciclos.
Como reduzir tempo de inatividade e custo de manutenção
- Tenha peças críticas em estoque e listas de verificação por criticidade.
- Padronize calibrações e registre ocorrências para identificar tendências.
- Implemente manutenção preventiva com frequência baseada em horas e condição.
| Item | Ação | Frequência |
|---|---|---|
| Vazamentos | Inspeção visual e aperto | Diária |
| Fluido | Análise e troca | Mensal / conforme uso |
| Válvulas/Cilindro | Teste funcional e limpeza | Trimestral |
| Registros | Registrar desvios e tendência | Contínuo |
Conclusão
Quando a medida final é crítica, adotar um modo que garanta repetibilidade do fechamento é essencial.
As prensas hidráulicas oferecem força e precisão, mas o ganho real vem de alinhar o tipo de comando ao processo e ao material. Antes de mudar, verifique componentes, defina parâmetros e treine a equipe.
Resuma o fluxo: entender fundamentos, checar componentes, selecionar a máquina adequada, preparar parâmetros, configurar o ciclo, validar com amostras e treinar operadores. Mantenha manutenção regular e boa gestão do fluido para estabilidade e eficiência.
Aplicações em metalurgia, automotivo, plásticos, reciclagem e setores regulados colhem benefícios quando há padronização dimensional. Comece com um produto piloto, documente resultados e escale gradualmente.
Segurança e conformidade (NR-12) devem acompanhar desempenho para evitar falhas, paradas e acidentes.
FAQ
O que é controle por posição em uma prensa hidráulica e quando faz sentido aplicá-lo?
Controle por posição regula o curso do pistão para atingir posições e deslocamentos precisos durante a prensagem. Faz sentido quando peças exigem tolerâncias críticas, repetibilidade alta ou quando processos sofrem variação de material que pode provocar deformação indesejada.
Como funciona uma prensa hidráulica e qual o papel do fluido pressurizado?
A máquina usa fluido incompressível para transmitir força ao cilindro. A bomba gera pressão, as válvulas direcionam o fluxo e o pistão converte pressão em força linear para conformar, montar ou compactar materiais.
Quais aplicações industriais mais se beneficiam do controle por posição?
Setores como automotivo, metalurgia, plásticos, borracha, reciclagem e farmacêutica obtêm melhor padronização dimensional, menor desperdício e maior qualidade ao usar controle de curso.
Como a Lei de Pascal se aplica a esse equipamento?
A pressão aplicada ao fluido se transmite igualmente em todas as direções. Assim, pequenos esforços numa área reduzida podem gerar grandes forças em áreas maiores do cilindro, permitindo multiplicação de força na prensagem.
Quais cálculos práticos são usados para determinar força e pressão necessárias?
Calcula-se força = pressão × área do pistão. Defina área conforme diâmetro do cilindro e escolha pressão com margem de segurança para o material e processo, considerando perda por vazamentos e eficiência do sistema.
Quais componentes influenciam a repetibilidade do curso?
Cilindro, pistão, êmbolo, válvulas de controle, bomba, reservatório e qualidade do fluido são críticos. Mangueiras e conexões também impactam quando há vazamentos ou deformação que alteram o curso.
Quando o controle por pressão é suficiente em vez do controle por posição?
Em operações simples sem necessidade de tolerâncias estritas, controle por pressão garante força adequada e é mais econômico. Quando precisão e ponto final de curso importam, prefira controle de posição.
Quais são os trade-offs entre precisão, velocidade e custo de manutenção?
Controle por posição aumenta precisão e reduz retrabalho, mas exige sensores, válvulas proporcionais e manutenção mais frequente. Sistemas simples são mais rápidos e econômicos, porém menos repetíveis.
Como preparar o processo antes de implementar controle por posição?
Defina curso, velocidade e força por material; dimensione área de trabalho e peças; escolha válvulas e controles compatíveis; e valide com amostras para ajustar parâmetros antes da produção em escala.
Quais são as boas práticas de operação e calibração para manter precisão?
Mapeie o ciclo completo, ajuste limites e pontos de parada, calibre sensores regularmente e valide com lotes diferentes. Treine operadores para seguir procedimentos e monitorar variações de material.
Que tipos de prensas são mais adequados ao controle por posição?
Modelos de coluna, tipo C e quatro colunas, além de estruturas reforçadas, oferecem estabilidade de curso. Prensas especializadas para estampagem, moldagem ou reciclagem podem incorporar controles avançados conforme a função.
Quais riscos de segurança estão associados ao foco em posição e como mitigá-los?
Riscos incluem esmagamento, falha de controle e sobrepressão. Use bloqueios, parada de emergência, proteções físicas e siga normas brasileiras de segurança para máquinas. Inspeções e manutenção reduzem falhas.
Como a manutenção preventiva ajuda a preservar o controle de curso?
Inspeções regulares detectam vazamentos, desgaste em mangueiras, válvulas e cilindros. Controle do fluido — nível, contaminação e troca — evita perda de precisão e aquecimento, reduzindo tempo de inatividade.
Quais sinais indicam perda de precisão ou deriva de curso?
Variação nos pontos de parada, batidas distintas entre ciclos, consumo anômalo de fluido ou aquecimento excessivo. Essas falhas exigem revisão de válvulas, alinhamento do cilindro e limpeza ou troca do fluido.
Que válvulas e sensores são recomendados para controle de posição preciso?
Válvulas proporcionais e servoválvulas com resposta rápida, combinadas com transdutores de posição e controladores PLC ou CNC, permitem ajuste fino. Escolha componentes de marcas reconhecidas e compatíveis com pressão do sistema.
Como reduzir desperdício e elevar qualidade usando controle por posição?
Ajuste pontos de parada e forças para minimizar excesso de deformação, padronize ciclos e registre parâmetros por lote. Monitoramento contínuo e ajustes em tempo real cortam refugos e melhoram rendimento.