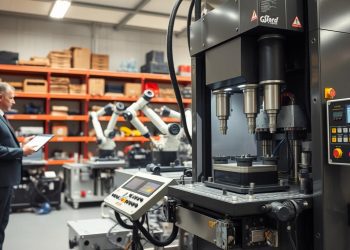

Repetir o mesmo resultado significa manter medidas e acabamento dentro de tolerâncias definidas, peça a peça. Isso reduz refugos, retrabalho e custos, e garante qualidade constante na linha de produção brasileira.
A consistência não é só força. Curso, paralelismo, tempo de ciclo, controle de pressão e a condição da ferramenta influenciam a repetibilidade. Esses fatores orientam como escolher prensa para cada aplicação.
Para processos que demandam alta precisão, uma prensa hidráulica costuma ser a melhor escolha. Ela oferece controle fino de pressão e ajuste de curso, o que ajuda a reduzir desperdício e custo total de propriedade.
Este guia apresenta pilares técnicos — controle de força, mecânica, sincronismo — além de tipos, dimensionamento, automação e manutenção. O foco é o mercado industrial no Brasil, com critérios verificáveis para apoiar sua escolha.
Por que a repetibilidade define a qualidade na produção com prensas hidráulicas
A precisão constante define se uma linha de produção entrega valor ou prejuízo. Em aplicações críticas — como componentes eletrônicos, peças automotivas de segurança e dispositivos médicos — a demanda por alta precisão é obrigatória para reduzir desperdício e manter a qualidade.
Variações pequenas em tolerâncias viram problemas grandes: mudança de espessura do material, retorno elástico, desgaste de ferramentas e ajustes manuais inconsistentes entre turnos degradam o resultado final.
Qualidade consistente é a capacidade de entregar peças dentro da tolerância ao longo do tempo. Isso depende do processo, não apenas da máquina: ferramentas, rotina de operação, monitoramento e automação influenciam diretamente.
- Indicadores afetados: refugo, retrabalho, tempo de setup, estabilidade do ciclo e previsibilidade de custos por lote.
- Sinais para investir em alta precisão: peças críticas, geometrias delicadas, necessidade de rastreabilidade e baixa tolerância a variação.
Ao decidir escolher prensa hidráulica, avalie o ecossistema — ferramental, automação e manutenção — para reduzir o custo operacional por meio de maior eficiência e menor perda de materiais.
prensa hidráulica repetibilidade: os fatores técnicos que garantem consistência peça após peça
Consistência na produção nasce do domínio técnico sobre cada parâmetro da máquina. O principal diferencial da prensa hidráulica é aplicar força máxima ao longo do curso, permitindo ajustar velocidade e controlar a pressão para reduzir variação no processo.
Controle de pressão e força aplicada ao longo de todo o curso
Manter a pressão estável evita flutuações que alteram a profundidade do corte ou dobra. Válvulas de segurança evitam sobrecarga e protegem ferramentas.
Curso, abertura e paralelismo: como a mecânica influencia
Configurações de curso e abertura determinam rigidez e o ponto de contato ferramenta‑peça. Estruturas monobloco reduzem inclinação e aumentam precisão.
Velocidade de avanço, prensagem e tempo de ciclo
Velocidade de avanço, velocidade de prensagem e retorno afetam repetição em séries longas. Constância de velocidade mantém ciclos previsíveis e reduz refugos.
Sincronismo de cilindros e uniformidade
Cilindros sincronizados distribuem carga de forma uniforme em estampagem e dobra, diminuindo defeitos por carga desigual.
Controle CNC e eixos para operações descentradas
O comando CNC com múltiplos eixos independentes aumenta o controle do processo em geometrias assimétricas e melhora a precisão de peças complexas.

- Especifique ao fornecedor: pressão nominal, força, curso útil, aberturas, velocidades e número de eixos CNC.
- Compare sistemas por precisão de controle e capacidade de compensação de dobras.
| Modelo / Requisito | Pressão (bar) | Força (ton) | Eixos CNC |
|---|---|---|---|
| PHS 30350 (exemplo) | Config. variável | Alto | Vários independentes |
| Industrial padrão | Nominal | Escolher por aplicação | 1–3 |
| Solução compacta | Reduzida | Média | 1 |
Tipos de prensas e o impacto no resultado: hidráulica, mecânica e servoacionada
Escolher o tipo certo de prensa impacta diretamente a qualidade e o custo por peça. Aqui comparamos as tecnologias para ajudar na decisão técnica e operacional.
Prensas hidráulicas: versatilidade, menor ruído e pontos de atenção na repetibilidade
Prensas hidráulicas são compactas e silenciosas. Permitem ajustar força e curso, o que aumenta a flexibilidade para várias aplicações.
Por outro lado, têm velocidade menor e exigem cuidado com a estabilidade do sistema hidráulico para manter a repetição do processo.
Prensas mecânicas: quando a velocidade e o volume são prioridade
As prensas mecânicas são ideais para alto volume e cadência elevada. Se o foco é throughput e ciclos curtos, esse tipo reduz custo por peça.
Prensas servoacionadas: controle superior para peças extremamente delicadas
Prensas servoacionadas oferecem precisão e controle de movimento superiores. Use esse tipo quando a peça exige perfil de força preciso e baixo risco de deformação.
- Compare por repetição, velocidade, flexibilidade e custo operacional.
- Muitas fábricas combinam tecnologias: soluções mistas costumam otimizar trabalho e equipamentos.
- Para escolher prensa, avalie primeiro aplicação, tolerância e volume; depois defina requisitos de controle.
| Tipo | Vantagem | Quando usar |
|---|---|---|
| Hidráulica | Versátil, menor ruído | Repuxo, tryout, cursos longos |
| Mecânica | Alta velocidade, baixo custo por peça | Linhas de volume |
| Servoacionada | Controle e precisão | Peças delicadas e aplicações de alta tolerância |
Como dimensionar força, capacidade e dimensões para não perder precisão
A seleção de força e dimensões define se a peça ficará dentro da tolerância. Comece estimando a força necessária segundo a operação: corte 10–100 toneladas, dobra 50–300 toneladas e estampagem 100–500 toneladas.
Não superdimensione sem critério. Forçar além do necessário eleva custo e pode dificultar ajustes finos, reduzindo precisão.
Capacidade, mesa e ferramentas: checagens críticas
Verifique área útil da mesa, rigidez, paralelismo e existência de compensação de dobras. Confirme compatibilidade com as ferramentas e com intermediários ajustáveis.
Trabalhar sempre perto do limite nominal aumenta flexão. Planeje folga para preservar repetição e qualidade ao longo de lotes.

Modelos e exemplos práticos
Exemplo real: PHS 30350 — 350 toneladas, comprimento de 3075 mm, dimensões 3800×1900×3000 mm e mesa com compensação de dobras.
| Operação | Faixa (toneladas) | Comprimento típico (mm) |
|---|---|---|
| Corte | 10–100 | 2050 / 3075 |
| Dobra | 50–300 | 2050 / 3075 / 4100 |
| Estampagem | 100–500 | 3075 / 4100 |
- Valide força necessária com testes e materiais reais.
- Considere instalação: fundação, layout e movimentação impactam precisão.
- Checklist para proposta: tonelagem, curso/abertura, dimensões, especificação da mesa, tolerâncias e condições de teste de aceitação.
Aplicações e processos que mais exigem repetibilidade na prensagem
Em operações profundas, variações mínimas no processo tornam-se grandes defeitos na peça final. Certas aplicações demandam controle rígido para manter tolerância e qualidade.
Repuxo, repuxo profundo e tryouts
Repuxo e repuxo profundo amplificam qualquer variação: pequenas mudanças de pressão, lubrificação, curso ou alinhamento podem gerar trincas, rugas, espessura irregular e retorno elástico.
Tryouts são críticos: um bom controle reduz tempo de acerto e garante que o que foi validado no teste se repita em produção.
Estampagem, dobra, calibrar e montagem
Aplicações como estampagem, dobra, calibrar, desempenar e montagem pedem níveis diferentes de repetibilidade. Quando exigem alta precisão, a superfície e as medidas tornam-se requisitos contratuais.
- Sinais de falta de controle: ajustes constantes, variação entre turnos, marcas irregulares e aumento de refugo.
- Quando migrar para alta precisão: peças com tolerâncias apertadas, componentes automotivos críticos e itens delicados.
- Escolha de equipamentos: opte por arquitetura sincronizada se houver risco de carga desbalanceada ou para uniformidade na prensagem.
| Aplicação | Exige controle | Nível recomendado |
|---|---|---|
| Repuxo profundo | Alto | Alta precisão |
| Estampagem fina | Médio-Alto | Sincronizada |
| Montagem/compactação | Médio | Controle padrão |
Recursos de automação e controle que sustentam repetibilidade em escala
Automação bem projetada transforma variabilidade humana em rotina controlada. Isso reduz erros de posicionamento, tempo de espera e sequências inconsistentes na linha.

Alimentação automática, robôs e esteiras
Alimentadores automáticos, robôs de carga/descarga e esteiras padronizam o fluxo de material. Essas soluções aumentam a eficiência e diminuem refugo.
Sensores e monitoramento em tempo real
Sensores de força, pressão e posição coletam dados a cada ciclo. O sistema gera alarmes quando parâmetros saem da faixa pré‑definida.
- Ganhos: menor variação entre peças, detecção precoce de desvios e rastreabilidade por lote.
- Requisitos: mapear volume/hora, mix de peças e troca rápida de ferramenta para definir a solução ideal.
- Controle ampliado: inclui receitas por peça, permissões de ajuste e registros que mantêm padrões por semanas.
| Recurso | Benefício | Critério de compra |
|---|---|---|
| Alimentador automático | Fluxo contínuo | Volume/hora |
| Robô + esteira | Posicionamento consistente | Mix de peças |
| Sensores em tempo real | Alarme precoce | Integração com sistema MES |
Avalie se o fornecedor oferece suporte no comissionamento, treinamento e ajustes finos. Isso garante que a automação entregue repetição e eficiência conforme suas necessidades específicas.
Segurança, manutenção e suporte técnico: o tripé da repetibilidade no dia a dia
Segurança operacional sustenta a constância do processo em cada ciclo. Procedimentos claros reduzem intervenções improvisadas, acidentes e desalinhamentos que provocam variação e paradas não planejadas.
Válvula de sobrepressão e práticas de operação segura
A válvula de sobrepressão protege o sistema e o ferramental contra picos de pressão. Respeitar limites de pressão em operação evita danos e mantém comportamento estável ciclo a ciclo.
Operadores devem usar checklists de pré‑operação e seguir limites de força definidos nas características do equipamento.
Manutenção preventiva: por que essas máquinas exigem cuidado
Inspeção de vazamentos, troca de filtros, análise da qualidade do óleo e verificação de vedações são rotinas essenciais.
Manutenção regular reduz a chance de avarias. Quando bem executada, falhas são raras e reparos são mais rápidos, preservando ritmo de trabalho.
Assistência técnica e disponibilidade de peças
Avalie SLA, estoque de peças, capacidade de atendimento em campo, documentação e treinamento. Um bom fornecedor oferece consultoria e suporte em todas as etapas.
Exemplo prático: equipamentos Braffemam na Demuth receberam resposta rápida da assistência técnica após 17 anos de uso — um indicador do que buscar.
- Checklist pós‑venda: disponibilidade de peças, plano de manutenção, suporte na partida, opções de retrofit e documentação técnica.
- Confirme acordos de suporte técnico e histórico do fornecedor antes da compra.
| Critério | O que verificar | Impacto na produção |
|---|---|---|
| SLA | Tempo de resposta em campo | Menos paradas longas |
| Estoque de peças | Peças críticas disponíveis | Reparo rápido |
| Plano de manutenção | Checklist e cronograma | Estabilidade do sistema |
Conclusão
Decidir pela máquina certa começa por mapear o processo e as tolerâncias exigidas. A compra orientada pela repetibilidade parte das aplicações e só então define força, capacidade, tipo de tecnologia e nível de automação necessário.
O núcleo técnico para repetir peça a peça inclui controle de pressão/força, rigidez mecânica, paralelismo, sincronismo e CNC quando aplicável. Esses itens determinam precisão e qualidade no lote.
Resumo prático para escolher prensa: (1) mapear tolerâncias, (2) validar força e capacidade em toneladas, (3) checar mesa, ferramentas e dimensões, (4) definir automação e monitoramento, (5) confirmar suporte técnico e plano de manutenção.
Ao comparar modelos e propostas, peça dados de precisão, condições de teste, modos de operação e histórico de assistência e peças. Solicite uma proposta técnica e visita para garantir que a escolha prensa hidráulica entregue custo total, produtividade e qualidade esperados.
FAQ
O que faz uma prensa hidráulica repetir o mesmo resultado peça após peça?
A consistência vem da combinação entre controle preciso de força e pressão, sistemas de manutenção corretos e ferramentas bem projetadas. Componentes como válvulas proporcionais, acumuladores e controles CNC ajustam e mantêm a pressão durante todo o curso. Paralelismo da mesa e alinhamento da ferramenta reduzem variação geométrica, enquanto sensores monitoram desvios em tempo real para correções automáticas.
Por que a repetibilidade define a qualidade na produção com prensas hidráulicas?
Repetibilidade garante que cada ciclo produza peças dentro da mesma tolerância, reduzindo refugos, retrabalhos e custos. Processos estáveis aumentam rendimento e previsibilidade no fluxo de produção, além de permitir otimização do tempo de ciclo e menor consumo de energia por peça produzida.
Onde a variação aparece: tolerâncias, retorno elástico e qualidade consistente?
A variação surge em folgas mecânicas, desgaste de componentes, retorno elástico do material e flutuação de pressão. Erros de paralelismo e ajuste incorreto da ferramenta também geram desvios dimensionais e superfícies com acabamento irregular.
Quando vale investir em alta precisão para reduzir refugo e custo operacional?
Investe-se em alta precisão quando o custo do refugo, retrabalho ou inspeção ultrapassa o investimento no equipamento. Setores automotivo, aeroespacial e eletroeletrônico, por exemplo, exigem tolerâncias apertadas e se beneficiam rapidamente da redução de perdas.
Como o controle de pressão e força aplicada impacta a repetibilidade durante todo o curso?
O controle por válvulas proporcionais e transdutores de pressão mantém a força desejada em cada fase do curso. Isso garante que a energia aplicada seja constante em operações de corte, dobra e estampagem, evitando variação entre ciclos e reduzindo a influência do calor e do desgaste.
De que forma curso, abertura e paralelismo influenciam a repetibilidade?
Curso e abertura determinam o percurso e o espaço útil para ferramentas; qualquer desalinhamento altera pontos de contato e pressão aplicada. Paralelismo inadequado causa pressões desiguais e variação dimensional. Componentes rígidos e guias de alta precisão são essenciais para estabilidade.
Como a velocidade de avanço e o tempo de ciclo afetam a qualidade das peças?
Velocidade excessiva pode gerar flambagem, aquecimento local e falta de conformação, enquanto ciclos muito lentos afetam produtividade. O correto balanceamento entre avanço e prensagem garante formação correta da peça e reduz tensões internas.
Por que sincronismo de cilindros é importante em estampagem e dobra?
Cilindros dessincronizados aplicam força desigual, provocando dobras incorretas, grampos desalinhados e tensões não uniformes. Sistemas de sincronismo hidráulico e controles eletrônicos mantêm atuação simultânea para operações que exigem múltiplos pontos de contato.
O controle CNC e a configuração de eixos ajudam em operações descentradas?
Sim. Controle CNC permite programar trajetórias e compensações para trabalhos fora do centro, ajustando posições em tempo real e garantindo precisão repetitiva em peças complexas ou com múltiplos estágios.
Quais são as diferenças de resultado entre prensas hidráulicas, mecânicas e servoacionadas?
Prensas hidráulicas oferecem força ajustável e controle estável em baixa velocidade. Prensas mecânicas entregam alta velocidade e produtividade para volumes grandes. Prensas servoacionadas combinam controle dinâmico e economia de energia, oferecendo alta precisão para peças delicadas.
Em que pontos as prensas hidráulicas exigem atenção para manter repetibilidade?
Devem-se controlar vazamentos, limpeza do fluido, ajuste de válvulas e calibração de transdutores. Filtros, bombas e conexões precisam de inspeção regular para evitar queda de desempenho e variação de força entre ciclos.
Quando escolher uma prensa mecânica em vez de outras opções?
Escolha mecânica para produção em massa onde a velocidade e o tempo de ciclo são críticos e as tolerâncias permitem pequenas variações. Esse tipo reduz custo por peça em grandes volumes, desde que o produto aceite maior dinâmica de operação.
Por que prensas servoacionadas são indicadas para peças muito delicadas?
O servo controle oferece ajuste fino de velocidade, posição e torque, com resposta rápida e alta repetibilidade. Isso minimiza choques, vibrações e sobrepressão, preservando a integridade de materiais sensíveis.
Como dimensionar a força necessária em toneladas para corte, dobra e estampagem?
Calcule a força com base na geometria da peça, espessura do material, resistência mecânica e tipo de operação. Tabelas técnicas e softwares de engenharia ajudam a estimar a tonelagem exigida, sempre adicionando margem de segurança para desgaste e variação do material.
O que verificar na mesa e na ferramenta para manter a peça dentro da tolerância?
Cheque paralelismo, planicidade da mesa, fixação da ferramenta e folgas nas guias. Ferramentas devidamente calibradas e presilhas bem projetadas evitam movimento da peça durante o ciclo e garantem repetibilidade.
Quais faixas de modelos e tonelagens são mais usadas na indústria?
Dependendo da aplicação, usam-se desde prensas compactas de 10–50 toneladas para componentes leves até modelos de 300–1000 toneladas para peças automotivas e chapas grossas. A escolha acompanha o tipo de processo e o volume de produção.
Quais processos mais exigem repetibilidade na prensa?
Repuxo profundo, estampagem fina, tryouts e operações de calibração e montagem exigem controle rigoroso. Nesses processos, pequenas variações geram falhas funcionais ou necessidade de reprojeto da ferramenta.
Como detectar que estampagem, dobra ou desempeno precisam de mais controle?
Sinais incluem aumento de refugos, variação dimensional crescente, alteração no acabamento superficial e necessidade frequente de ajustes na ferramenta. Monitoramento estatístico do processo identifica tendências antes de falhas maiores.
Quais recursos de automação reduzem variabilidade na produção?
Alimentadores automáticos, robôs para alimentação e descarte, esteiras e sistemas de troca rápida reduzem variação humana. Integração com controle de processo e PLCs mantém parâmetros constantes e acelera recuperação de setup.
Como sensores e monitoramento em tempo real sustentam a repetibilidade?
Sensores de força, deslocamento e pressão fornecem dados contínuos. Sistemas MES e SCADA analisam tendências e acionam correções automáticas ou alertas, evitando produção fora de especificação.
Qual o papel da válvula de sobrepressão e práticas de operação segura?
A válvula limita picos de pressão que podem danificar ferramenta e peça. Boas práticas incluem treinamento de operadores, procedimentos de bloqueio/etiquetagem e uso de proteções para evitar acidentes e danos ao equipamento.
Por que a manutenção preventiva é crucial e como evita paradas?
Manutenção evita deterioração do fluido, falhas em bombas e desgaste de selos, assegurando estabilidade de pressão e força. Inspeções regulares reduzem paradas não programadas e prolongam vida útil das peças.
Como avaliar suporte técnico e disponibilidade de peças do fornecedor?
Verifique prazos de entrega de peça de reposição, oferta de contratos de manutenção e suporte remoto. Fornecedores com estoque local e técnico certificado reduzem tempo de inatividade e mantêm a produção estável.