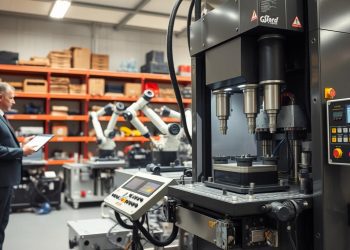
O acabamento industrial exige força controlada e ritmo constante. Em processos de rebarbação e ajuste dimensional, o uso de equipamento adequado reduz variação entre operadores e peças.
Uma prensa hidráulica traz padronização do esforço e repetibilidade do resultado. No dia a dia, isso significa menos refugos e acabamento mais uniforme em células de acabamento.
Eficiência, qualidade e precisão são ganhos diretos quando se controla a força e o curso da máquina. Quem busca reduzir gargalos em chão de fábrica compara soluções com critérios claros: capacidade em toneladas, ajustes de mesa e segurança.
Ao longo da página vamos detalhar benefícios, capacidade, estrutura e materiais, ajustes de mesa/curso, segurança e aplicações. A proposta é mostrar que o equipamento é um investimento em eficiência e estabilidade de processo, especialmente onde a variabilidade do operador ou da peça é alta.
Quando a rebarbação e o ajuste pedem uma prensa hidráulica
Cenários de acabamento mudam quando o serviço exige mais do que apenas tirar rebarbas. Em certos processos, o trabalho envolve assentamento, conformação leve, correção de pequenas interferências e alinhamento de componentes.
O que muda no acabamento ao aplicar força controlada
Ao aplicar força controlada, o fluxo passa de tentativa e erro para uma sequência previsível. O operador deixa de depender só da sensibilidade manual e segue parâmetros claros de pressão e curso.
Resultados esperados em precisão, qualidade e repetibilidade
Controlar distância e contato ferramenta‑peça evita marcas, amassados e deformações indesejadas. O resultado é melhor precisão no encaixe e uma qualidade visual mais uniforme.
- Redução da variação entre lotes e turnos.
- Estabilização do tempo de ciclo em operações repetitivas.
- Maior eficiência no processo de acabamento de peças.
Benefícios da prensa hidráulica para rebarbação no acabamento de peças
O uso de equipamento com controle de esforço e deslocamento traz ganhos imediatos no fluxo de produção. Com ciclos previsíveis, a equipe gasta menos tempo em correções manuais e o tempo médio por peça cai.
Eficiência no trabalho e ganho de produtividade
Eficiência aumenta quando força e curso são estáveis. Em operações repetitivas, a redução de paradas para ajuste melhora a produtividade e o aproveitamento do operador.
Precisão no ajuste: controle de curso e distância
O controle fino do curso e da distância de prensagem reduz variação dimensional. Isso garante precisão no assentamento sem deformar a peça.
Redução de retrabalho e melhoria da qualidade final
Com menor variabilidade, diminui o retrabalho e o refugo. A qualidade final sobe, o que impacta custos por peça e tempo de inspeção.
Versatilidade para diferentes peças, larguras e alturas
Equipamentos com ajuste rápido aceitam diferentes largura e altura de trabalho. Isso simplifica trocas de setup e mantém a padronização entre lotes.
- Critérios de escolha: estabilidade do curso, facilidade de ajuste e robustez estrutural.
- Recursos de controle e segurança aumentam o valor operacional.
| Critério | Benefício | Impacto |
|---|---|---|
| Estabilidade do curso | Repetibilidade | Menos variação |
| Facilidade de ajuste | Setup rápido | Menor tempo improdutivo |
| Robustez | Durabilidade | Menos manutenção |
Capacidade em toneladas: como escolher a prensa hidráulica ideal
Escolher a capacidade correta evita surpresas no processo e custos desnecessários.

Toneladas indicam a força disponível. Uma escolha insuficiente torna o processo instável. Excesso de capacidade aumenta custo e pode deformar peças delicadas.
Faixas comuns e mapeamento de operações
A faixa industrial varia entre 10 e 200 toneladas. Mapear operações atuais e futuras ajuda a dimensionar a capacidade de forma segura.
Quando 20 toneladas atendem oficinas
Modelos de 20 t são comuns em oficinas para extração de rolamentos e buchas, montagem e ajustes em peças médias. Oferecem boa relação custo‑benefício.
Influência na resistência, robustez e durabilidade
Maior capacidade exige frames mais resistentes. Isso melhora a resistência do conjunto e reduz fadiga estrutural.
- Operar com folga aumenta a robustez e a durabilidade.
- Valide força por operação, material, geometria e contato da ferramenta; evite palpites.
| Critério | Capacidade recomendada | Impacto |
|---|---|---|
| Extração de rolamentos | 20 toneladas | Boa eficiência e custo‑benefício |
| Ajustes e assentamentos | 10–50 toneladas | Versatilidade entre peças médias |
| Operações pesadas | 80–200 toneladas | Maior resistência e vida útil |
Estrutura e materiais: robustez que impacta durabilidade e confiabilidade
A escolha dos materiais e do projeto estrutural define a estabilidade do equipamento. Uma base rígida minimiza flexão e desalinhamentos que geram variação dimensional e afetam a repetibilidade do processo.
Estrutura em aço ASTM A-36 oferece rigidez necessária para suportar esforços contínuos. Com essa configuração, a geometria do equipamento se mantém estável, reduzindo folgas e correções frequentes.
Mesa e martelo em aço SAE1045 garantem resistência mecânica na prensagem e durabilidade em ciclos intensos. Esses componentes resistem ao desgaste e facilitam trocas de ferramenta sem perda de precisão.
Projeto com CAE e elementos finitos simula esforços reais e valida a robustez antes da fabricação. A análise reduz o risco de um produto subdimensionado e aumenta a confiabilidade do conjunto.
- Benefício: menos fadiga estrutural ao longo da vida útil.
- Impacto: menor necessidade de intervenção e manutenção corretiva.
- Resultado: maior durabilidade e repetibilidade do processo.
| Componente | Material | Função |
|---|---|---|
| Estrutura | ASTM A-36 | Rigidez e estabilidade |
| Mesa | SAE1045 | Suporte e fixação de ferramentas |
| Martelo | SAE1045 | Resistência à prensagem |
Mesa, curso e fixação de ferramenta: ajustes finos para acabamento
A qualidade do acabamento costuma depender de detalhes simples, como o apoio da peça e a fixação da ferramenta. O acerto desses pontos reduz variação entre peças e operadores.
Rasgos em “T” na mesa: fixação segura
Rasgos em “T” garantem fixação rígida e alinhamento da ferramenta. Isso minimiza vibração e deslocamento durante o contato ferramenta‑peça.
Fixação correta acelera setups e aumenta a qualidade do conjunto final.
Furo na base para saída de cavacos
Um furo na base facilita remoção de cavacos e evita acúmulo sob a peça. Quando necessário, uma tampa mantém a área limpa sem impedir extração.
Curso regulável e paradas
Reguladores de curso por sensores e a opção de parada mecânica permitem limites precisos de avanço. Com isso, a precisão sobe e a variação cai em peças de diferente largura e altura.
- Padronize setups: posição, curso, ferramenta e apoio.
- Crie “receitas” de operação para repetir resultados em diferentes operações.
| Recurso | Função | Benefício |
|---|---|---|
| Rasgos em “T” | Fixação da ferramenta | Menos vibração e alinhamento estável |
| Furo na base | Saída de cavacos | Área de trabalho limpa |
| Regulador de curso | Limite de avanço | Maior precisão e repetibilidade |
Segurança e conformidade: operação com foco em equipe e NR12
A segurança operacional determina se uma máquina vira solução ou risco no chão de fábrica. Esse critério deve guiar a compra e não ficar só em checklist.

A NR12 é decisiva porque estabelece requisitos de proteção, manutenção e procedimentos. Sem conformidade, a liberação de uso e auditorias internas ficam em risco.
Por que a norma NR12 é decisiva na escolha do equipamento
Quando o equipamento já atende à NR12, há menos improvisos e adaptações. Isso eleva a confiabilidade operacional e reduz paradas inesperadas.
Recursos de segurança que reforçam confiabilidade no dia a dia
Peça documentação, explicações sobre dispositivos de proteção e instruções de uso. Treine a equipe com métodos claros.
- Segurança reduz risco de acidente e passivos.
- Rotinas seguras aceleram produções em indústrias com ritmo repetitivo.
- Comprovação documental facilita auditorias e liberações.
| Critério | O que solicitar | Benefício |
|---|---|---|
| Conformidade NR12 | Relatório técnico e declaração | Liberação e auditoria facilitadas |
| Dispositivos de proteção | Guardas, sensores e bloqueios | Menos acidentes e improvisos |
| Treinamento | Procedimentos e instruções | Equipe mais segura e produtiva |
Controle e precisão: sensores, CLP e parada mecânica
Sensores e lógica de controle tornam cada ciclo previsível e uniforme. Isso reduz a variação causada pelo ajuste manual e melhora a confiabilidade do equipamento em operações críticas.
Reguladores de curso por sensores
Reguladores por sensores garantem que o mesmo curso seja atingido ciclo após ciclo. O deslocamento fica repetível, reduzindo a necessidade do “tato” do operador.
CLP no controle do processo
O CLP padroniza sequências e parâmetros. Com rotinas programadas, o treinamento fica mais rápido e a troca de turno traz menos diferenças de resultado.
Parada mecânica para precisão adicional
A parada mecânica oferece um limite físico quando a aplicação exige tolerâncias altas, como em repuxo. Ela evita ultrapassagens e protege a geometria da peça.
Resultado: controle integrado eleva a qualidade e a eficiência das operações. Menos ajustes, menos erros e maior produtividade sem comprometer a segurança.
| Recurso | Função | Benefício |
|---|---|---|
| Regulador por sensor | Controle de curso | Repetibilidade do deslocamento |
| CLP | Sequência e parâmetros | Padronização entre turnos |
| Parada mecânica | Limite físico | Precisão dimensional em aplicações críticas |
Aplicações industriais além da rebarbação: versatilidade da prensa hidráulica
Controlar força e curso amplia as aplicações em oficinas e linhas de produção. Com ajustes corretos, o mesmo equipamento atende operações distintas e eleva a eficiência do fluxo.
Furações, recortes e dobras
Essas tarefas exigem força estável e mesa rígida. Ferramentas adequadas e fixação segura garantem furos limpos, recortes precisos e dobras sem empeno.
Usar receitas de setup reduz tempo de troca e aumenta a repetibilidade entre lotes.
Repuxos, montagens e compactações
Em repuxos e montagens, o controle do curso faz a diferença na consistência do avanco. A robustez do conjunto evita variação e protege a geometria das peças.
Compactações beneficiam-se da mesma rigidez, reduzindo refugos e assegurando resultados uniformes em produtos embalados ou montados.
Por que é estratégica nas indústrias metalúrgicas
Versatilidade reduz a necessidade de múltiplas máquinas. Uma única base pode atender diversos produtos e pequenas linhas, acelerando resposta a variações de demanda.
- Menos trocas de máquina e deslocamentos internos.
- Maior aproveitamento do investimento por atender múltiplas aplicações.
- Ganho em eficiência e menor tempo de setup entre lotes.
| Aplicação | Quando usar | Benefício |
|---|---|---|
| Furação | Peças com precisão dimensional | Fuços limpos e alinhamento estável |
| Recorte/Dobra | Pequenos cortes e dobras em chapas | Menos deformação e acabamento melhor |
| Repuxo/Montagem | Formação e montagem de conjuntos | Reprodutibilidade e menor refugo |
| Compactação | Embalagem e assentamento de peças | Maior densidade e consistência do produto |
Prensa hidráulica para rebarbação: onde ela entrega mais valor
Em espaços reduzidos, máquinas compactas aumentam a capacidade sem sacrificar desempenho.
Perfil ideal: oficinas e células de acabamento que exigem padronização, mas dispõem de pouco espaço físico. A estrutura compacta da Unistamp permite instalar mais equipamentos e criar ilhas de processo.

Oficinas e células de acabamento com lay-outs enxutos
Layouts enxutos diminuem deslocamentos e melhoram a ergonomia do operador. Isso reduz tempo perdido entre etapas e aumenta a eficiência do fluxo.
Operações em peças com necessidade de ajuste dimensional e assentamento
Mapeie famílias de peças considerando largura e altura. Defina padrões de setup por categoria para reutilizar a mesma base entre diferentes peças.
O maior retorno aparece em operações recorrentes de ajuste dimensional e assentamento, onde a máquina estabiliza resultado e reduz variabilidade.
| Perfil | Ganho prático | Indicador ROI |
|---|---|---|
| Oficinas compactas | Mais pontos de trabalho | Tempo de ciclo no acabamento |
| Células de acabamento | Menos deslocamento | Redução de retrabalho |
| Peças variadas | Setups padronizados | Queda de refugo e consistência na inspeção |
Operação e manutenção: como preservar resistência e vida útil
Operação correta e manutenção regular prolongam a vida útil do equipamento e mantêm a produção estável. Atos simples do dia a dia evitam desgaste precoce e asseguram qualidade constante no acabamento.
Boas práticas de uso para evitar desgaste prematuro
Use ferramentas adequadas e apoie as peças corretamente. Evite esforços fora do eixo; isso reduz folgas e desgaste nas guias.
Padronize setups e documente posições de mesa e curso. Faça limpezas periódicas da superfície de trabalho antes de iniciar o ciclo.
Rotina de inspeção e manutenção para manter a qualidade de prensagem
Inspecione folgas e a condição das fixações antes de cada turno. Verifique sinais de vazamento e o funcionamento dos controles de curso.
- Cheque torque e aperto em parafusos de fixação.
- Monitore anéis, buchas e superfícies de contato por desgaste.
- Registre ocorrências e ações corretivas na ficha de manutenção.
Treine a equipe para operar com método e segurança. Um time bem preparado reduz erros e aumenta a durabilidade do ativo.
| Item | Frequência | Ação |
|---|---|---|
| Checagem de folgas | Diária | Ajuste ou sinalização |
| Inspeção de vedação | Semanal | Verificar vazamentos |
| Limpeza da mesa | Antes do turno | Remoção de cavacos |
Manutenção preventiva aumenta previsibilidade e reduz paradas. Assim, a confiança no uso da prensa hidráulica cresce e o retorno do investimento melhora.
Compra, pagamento, frete e prazo: o que considerar ao fechar o pedido
Antes de confirmar o pedido, avalie custos logísticos e prazos reais. O valor exibido pode não refletir o custo final quando se soma o frete e a instalação.
Parcelamento e leitura do custo total
Analise ofertas de 1x a 10x observando o total pago. Um exemplo prático: preço em destaque R$ 18.482,22 e total em 10x R$ 20.535,80.
Verifique o total e compare com a condição à vista para decidir o impacto no caixa e no custo do equipamento.
Pix, boleto e impacto no prazo
Pix confirma instantaneamente e inicia o cronômetro do prazo de entrega. Boleto costuma levar cerca de 3 dias úteis para confirmação.
Por isso, escolha o meio que melhor se encaixa no cronograma de produção e na previsão do setor.
Checklist final antes do envio
Confirme as especificações do produto, capacidade em toneladas e se a prensa escolhida atende às necessidades operacionais.
- Cheque dimensões e itens inclusos (mesa, curso, acessórios).
- Confirme documentação de segurança e conformidade NR12.
- Consulte disponibilidade, frete e datas de expedição antes do pagamento.
| Item | Condição | Impacto |
|---|---|---|
| Pagamento | Pix / Boleto / Parcelado | Afeta início do prazo |
| Frete | Prazo e custo | Planejamento do setor |
| Especificações | Capacidade (toneladas) | Evita retrabalho logístico |
Conclusão
A melhor escolha combina especificação clara com validação prática na operação. Adotar uma prensa hidráulica traz controle de força, repetibilidade e redução de retrabalho. Isso reflete em ganho de produtividade e acabamento consistente.
Critérios decisivos: selecione capacidade adequada, materiais e estrutura robustos, ajustes de mesa e curso bem projetados, controles por sensores/CLP e conformidade NR12. Compare modelos e fornecedores com base nessas especificações e testes em peças reais.
Próximo passo: solicite cotação, informe aplicações e famílias de peças, e valide o dimensionamento com engenharia. A melhor compra é a que garante qualidade hoje e previsibilidade do processo ao longo do tempo.
FAQ
O que torna a prensa hidráulica útil em acabamento para rebarbação e ajuste?
A aplicação de força controlada garante pressão uniforme e repetível, melhorando precisão e acabamento. Com curso regulável e mesa robusta, a máquina reduz deformações e facilita operações em peças variadas, resultando em menos retrabalho e maior qualidade final.
Quando é necessário usar uma prensa hidráulica em operações de rebarbação e ajuste?
Use quando o processo exige controle de força, repetibilidade e precisão, como desalinhamentos, assentamentos e pequenas correções dimensionais. Em oficinas e células de acabamento, a prensa também acelera operações que seriam manuais e imprecisas.
Quais mudanças no acabamento ocorrem ao aplicar força controlada?
A força controlada minimiza rebarbas irregulares, evita excesso de material removido e proporciona superfícies mais uniformes. Isso melhora a qualidade visual e funcional da peça, além de padronizar lotes com menor variabilidade entre peças.
Quais resultados esperar em precisão, qualidade e repetibilidade?
Espera-se ajuste dimensional consistente, redução de tolerâncias e repetibilidade entre ciclos de produção. Sensores de curso e CLP aumentam a constância do processo, garantindo peças dentro da especificação com menor variância.
Como a prensa aumenta a eficiência e produtividade nas operações?
Aumenta a produtividade pela rapidez na prensagem, menor tempo de ciclo e automação possível com CLP. A facilidade de fixação na mesa e o curso ajustável reduzem setup, aumentando throughput em operações repetitivas.
De que forma o controle de curso e distância melhora a precisão no ajuste?
Cursos reguláveis e sensores permitem posicionamento exato do pistão, controlando a profundidade de ação. Isso garante que a força atue somente onde necessário, evitando danos e assegurando tolerâncias repetíveis.
Como a prensa ajuda a reduzir retrabalho e elevar a qualidade final?
Com pressão uniforme e controles eletrônicos, erros por variação humana diminuem. Peças saem dentro das especificações, reduzindo retrabalho, desperdício e custos associados à correção manual.
A prensa é versátil para diferentes peças, larguras e alturas de trabalho?
Sim. Mesas com rasgos em “T”, curso ajustável e diferentes matrizes permitem adaptação a peças de variadas larguras e alturas. Isso torna o equipamento útil em oficinas, linhas de montagem e células de acabamento.
Como escolher a capacidade em toneladas adequada para meu trabalho?
Avalie forças necessárias para conformação e montagem das peças. Capacidades comuns variam de 10 a 200 toneladas; para oficinas e tarefas de extração ou montagem, modelos de 20 toneladas costumam ser suficientes.
Quando 20 toneladas são suficientes para oficinas e aplicações?
Em montagem, extração de peças leves e ajustes dimensionais em componentes menores, 20 toneladas oferecem força adequada sem sobredimensionar, reduzindo custo e consumo energético.
De que maneira a capacidade influencia resistência, robustez e durabilidade?
Máquinas projetadas para maior capacidade usam estruturas mais reforçadas, componentes de maior seção e materiais de alta resistência, resultando em maior vida útil e menor deformação sob cargas repetidas.
Qual é a vantagem de uma estrutura em aço ASTM A-36?
Aço ASTM A-36 oferece boa soldabilidade e resistência mecânica, servindo de base para estruturas que suportam esforços cíclicos sem comprometer a geometria, o que aumenta confiabilidade e durabilidade.
Por que mesa e martelo em aço SAE1045 são recomendados?
SAE1045 tem maior dureza e resistência ao desgaste que aumentam a vida útil da superfície de contato, suportando prensagens repetidas e reduzindo necessidade de reposição de peças sujeitas a impacto.
O que garante um projeto com análise de elementos finitos (CAE)?
O CAE valida distribuidores de tensões, pontos críticos e deformações antes da fabricação. Isso assegura que a estrutura resista às cargas previstas, evitando falhas e assegurando precisão ao longo do tempo.
Como os rasgos em “T” na mesa melhoram a fixação de ferramentas?
Rasgos em “T” permitem montagem rápida e segura de dispositivos e matrizes, reduzindo tempo de setup e garantindo posicionamento rígido da ferramenta durante prensagem, o que aumenta precisão e segurança.
Para que serve o furo na base para saída de cavacos e a tampa opcional?
O furo facilita remoção de cavacos e sujeira gerada no processo, evitando acúmulo que poderia danificar a peça ou a matriz. A tampa protege quando não há necessidade de passagem de resíduos.
Como funciona o curso regulável em operações de ajuste e acabamento?
O curso pode ser ajustado mecanicamente ou por sensores, limitando o deslocamento do êmbolo. Isso permite operações finas, como ajuste de folgas e rebarbação leve, com controle de profundidade e repetibilidade.
Por que a NR12 é decisiva na escolha do equipamento?
A NR12 exige proteções, dispositivos de parada e instruções que minimizam riscos ao operador. Equipamentos que atendem a essa norma oferecem maior segurança legal e redução de acidentes no ambiente de trabalho.
Quais recursos de segurança reforçam a confiabilidade diária?
Barreiras físicas, chaves de segurança, paradas de emergência, controles com CLP e sensores de presença protegem a equipe e garantem operação padronizada, reduzindo falhas humanas e riscos operacionais.
Como sensores e reguladores de curso aumentam a repetibilidade?
Sensores detectam posições e limitam deslocamentos, automatizando ciclos com precisão. Isso padroniza cada operação, reduz variação entre peças e facilita auditoria do processo.
Quais vantagens o CLP oferece no controle do processo?
O CLP permite programar sequências, tempos e intefaces com sensores, possibilitando automação, registro de ciclos e integração com outros equipamentos, padronizando a produção e facilitando ajustes finos.
Quando a parada mecânica é recomendada para precisão?
Em aplicações que exigem posicionamento absoluto do êmbolo para operações de usinagem leve ou medição, a parada mecânica elimina folgas e variações hidráulicas, garantindo maior exatidão.
Quais outras aplicações industriais a prensa atende além da rebarbação?
Serve para furações, recortes, dobras, repuxos, montagens e compactações. Em metalurgia, automotiva e manutenção industrial, a máquina é versátil e estratégica para diversas operações.
Por que a prensa é uma ferramenta estratégica em indústrias metalúrgicas?
Permite operações de conformação e montagem com alta repetibilidade, reduzindo tempo e custo. Sua robustez e adaptabilidade a diferentes matrizes tornam o equipamento central em processos de produção.
Onde a prensa entrega mais valor: oficinas ou células de acabamento?
Em ambos, mas o ganho é maior em células com layout enxuto, onde a padronização de ciclos e a integração com dispositivos aumentam produtividade e qualidade em lotes pequenos e médios.
Que tipos de operações em peças exigem ajuste dimensional e assentamento?
Operações como calço de buchas, assentamento de rolamentos, ajuste de flanges e alinhamento de superfícies exigem controle dimensional e pressão consistente para assegurar montagem correta.
Quais boas práticas de uso evitam desgaste prematuro?
Utilizar lubrificação adequada, respeitar capacidade nominal, evitar impactos e ciclos extremos, e treinar a equipe. Ajustes corretos de curso e fixação da peça também previnem esforços indevidos.
Como deve ser a rotina de inspeção e manutenção para preservar a vida útil?
Inspeções periódicas de vedações, níveis e condições do óleo, verificação de folgas mecânicas, apertos em fixações e checagem dos sensores garantem desempenho e evitam paradas não programadas.
Quais são as opções de pagamento e como elas impactam prazo de entrega?
Parcelamento em até 10x, Pix e boleto são comuns. Pix costuma confirmar em minutos, acelerando o despacho; boletos têm prazo de compensação bancária que pode adiar a liberação para frete.
O que verificar antes do envio para evitar problemas na entrega?
Confirme especificações de capacidade, dimensões de mesa e curso, matriz e acessórios, além do endereço e condições de acesso para carga. Isso evita devoluções, ajustes de frete e prazos extras.