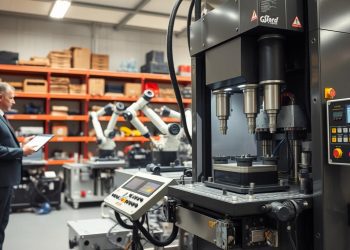

Objetivo: este guia mostra onde o setup em prensa hidráulica consome tempo e como transformar essas horas em ganho real de produção através de ajustes, padronização e preparação antecipada.
Por “setup” entendemos a troca de ferramenta, parametrização, alinhamento e liberação da primeira peça boa. Essas etapas afetam diretamente o OEE e o ritmo do chão de fábrica.
O foco é prático: dicas aplicáveis a corte, estampagem, conformação, compactação e montagem. As recomendações priorizam segurança e repetibilidade.
Antecipamos os gargalos mais comuns: fixação e centralização, ajuste de pressão e velocidade, variação entre turnos e falta de registros que levam a tentativa e erro.
Na indústria brasileira, com materiais variados e trocas frequentes, reduzir paradas sem perder qualidade é essencial. Este texto conecta fundamentos da máquina com ações concretas, como checklists, kits de setup e receitas de processo.
O que muda na produtividade quando a operação depende de prensas hidráulicas
Prensas hidráulicas entregam grande força com precisão, mas alteram a lógica de produtividade. Ciclos podem ser mais lentos que em sistemas mecânicos. Assim, o tempo gasto em trocas pesa mais no custo por peça.
Por que a prensa hidráulica é tão usada na indústria brasileira
A versatilidade permite múltiplas aplicações, como conformação, corte e montagem. Fabricantes valorizam a capacidade de trabalhar com materiais diferentes e linhas com mix de produtos.
Força, pressão e controle: o que impacta o ritmo de produção
Quando a pressão varia, aumentam ajustes, refugo e retrabalho. Isso reduz a cadência real do operador e ele perde tempo que deveria estar produzindo.
- Repetibilidade: controles estáveis reduzem ajustes entre lotes.
- Tempo de ciclo vs tempo de troca: pequenas variações em curso ou velocidade se acumulam em grandes perdas.
- Tipos de comando: manual, eletro-hidráulico e automático influenciam a consistência.
| Fator | Impacto na produção | Ação recomendada |
|---|---|---|
| Força | Necessária para operações pesadas | Definir parâmetros por material |
| Pressão | Variação gera refugo | Manutenção do sistema e controle |
| Controle | Afeta repetibilidade | Padronizar receitas de processo |
Como funciona a prensa hidráulica na prática e quais componentes afetam o setup
Entender cada componente do sistema ajuda a reduzir tentativas e perdas de tempo durante a regulagem. O fluido (normalmente óleo) fica em um reservatório; a motobomba cria pressão que vira força disponível para o trabalho.

Sistema de bombeamento e condição do óleo
Reservatório, filtros e nível do óleo influenciam a estabilidade. Óleo contaminado ou quente altera a resposta da motobomba e gera flutuações de pressão.
Comando, válvulas e atrasos operacionais
Válvulas direcionais e de controle definem o fluxo. Ajustes finos ou resposta lenta das válvulas provocam microparadas enquanto o operador testa cursos e força.
Cilindro, pistão e curso
Folgas, vedação e fim de curso afetam repetibilidade. Um cilindro com desgaste pede microajustes que consomem minutos até a primeira peça boa.
Ciclo de operação
Pressurização, fase de trabalho e retorno compõem o tempo por peça. Velocidade e curso mal padronizados aumentam variação entre lotes.
| Componente | Impacto | Ação rápida |
|---|---|---|
| Reservatório / óleo | Estabilidade de pressão | Verificar nível e filtro |
| Motobomba / válvulas | Resposta de comando | Testar vazão e ajuste |
| Cilindro / pistão | Repetibilidade do curso | Checar folga e fim de curso |
Conhecer esses componentes torna o diagnóstico de perdas prático e prepara o caminho para analisar onde se perde tempo na operação prensa.
Onde se perde tempo no setup em prensa hidráulica
Trocas longas e tentativas repetidas corroem horas produtivas em qualquer linha de prensagem. As perdas surgem em pontos previsíveis e evitáveis se houver padrão e controle.
Troca e fixação de ferramentas, moldes e dispositivos
Perda clássica: falta de padrões de fixação, dificuldade de acesso e ausência de gabaritos.
Operadores buscam encaixes por tentativa; isso alonga trocas e aumenta risco de acidentes.
Centralização, alinhamento e acomodação de peças
Sem batentes ou referências, a centralização vira retrabalho. Peças mal posicionadas geram rebarba, marcação e variação de forma.
Gabaritos simples e batentes mecanizados reduzem minutos por lote.
Ajuste de pressão/força e velocidade
A força e a pressão variam conforme materiais e aplicações como corte, estampagem e conformação.
Sem receitas de processo, o operador faz tentativa e erro — e cada tentativa vira parada curta repetida.
Retrabalho por parâmetros fora do ideal
Parâmetros errados resultam em refugo, ajustes sucessivos e acúmulo de horas perdidas no final do turno.
Paradas por segurança e comunicação
Falta de padronização, bloqueios corretos e registro entre turnos gera paradas desnecessárias.
Segurança deve ser parte do procedimento: acidentes e quase-acidentes obrigam intervenções emergenciais que travam operações.
- Troca demorada por falta de padrão
- Centralização sem gabaritos
- Parâmetros não registrados
- Comunicação inexistente entre turnos
| Perda | Impacto | Ação rápida |
|---|---|---|
| Troca de ferramentas | Horas por lote | Padronizar fixação |
| Alinhamento de peças | Variação de forma | Instalar batentes/gabaritos |
| Ajuste de pressão/força | Refugo e retrabalho | Registrar receitas |
Prensa hidráulica e setup: passo a passo para reduzir tempo sem sacrificar qualidade
Reduzir o tempo de troca exige um plano claro e a separação entre tarefas que exigem a máquina parada e as que podem ser preparadas antes.
Mapeamento do setup: cronometre cada etapa. Classifique atividades como internas (com máquina parada) ou externas (pré-preparo). Foque nos maiores consumidores de tempo e crie ações para cada um.

Pré-preparação do kit
Monte um kit padronizado com ferramentas, itens de fixação, peças de reposição e a documentação do processo.
Inclua parâmetros-alvo para pressão, curso e tolerâncias. Isso evita improvisos e reduz tentativas na troca.
Organização do posto e fluxo
Posicione equipamentos, carrinhos e insumos próximos ao ponto de troca. Reduza deslocamentos e esperas.
Um layout enxuto diminui buscas por ferramentas e acelera a sequência de tarefas.
Checklists e critérios de liberação
Padronize checklists com medidas, aspecto, pressão e curso para a primeira peça. Use critérios claros de aceitação.
Dispositivos de troca rápida
Adote pinos-guia, batentes e sistemas de fixação que permitam reposicionamento rápido. Isso melhora a repetibilidade das peças.
Treinamento e controle de variação
Treine operadores na leitura de sinais do processo e na rotina de confirmação de parâmetros.
Inclua comunicação obrigatória no handover entre turnos para reduzir reinvenções do ajuste.
Mini-roteiro aplicável: preparar fora, trocar com padrão, ajustar com receita, validar com checklist, registrar lições.
| Ação | Benefício | Tempo ganho estimado | Responsável |
|---|---|---|---|
| Mapear etapas e cronometrar | Identifica gargalos | 20–40% | Equipe de produção |
| Kit de setup pronto | Evita improvisos | 15–30% | SMT / Operador |
| Dispositivos de fixação rápida | Repetibilidade e segurança | 25–50% | Manutenção / Engenharia |
| Checklist e treinamento | Reduz variação entre turnos | 10–25% | RH / Líder |
Como ajustar força e pressão com consistência para ganhar produção
Definir receita clara por material evita tentativas. Relacione resistência, deformação e espessura do material à força necessária. Use tabelas de referência por aplicação industrial para escolher pressão e curso iniciais.
Parâmetros por material e aplicação
Materiais mais duros pedem maior força; materiais finos exigem pressão controlada para evitar rasgos. Anote a aplicação, a ferramenta e o valor de referência para cada lote.
Controle de pressão no cilindro
Monitore a leitura do manômetro durante prensagem. Oscilações apontam vazamentos ou válvulas mal ajustadas. Estabilidade reduz tempo de ajuste e retrabalho.
Curso, fim de curso e tempos
Afine o curso e os fins de curso para cortar deslocamentos desnecessários. Padronize tempos de aproximação, prensagem e retorno para equilibrar eficiência e qualidade.
Receitas de processo e registro
Registre parâmetros, material, resultado e turno. Fotos da primeira peça boa ajudam na validação. Receitas padronizadas aumentam repetibilidade e produção.
| Item | Benefício | Indicador | Ação |
|---|---|---|---|
| Parâmetro por material | Menos tentativa e erro | Peças conformes (%) | Criar tabela de referência |
| Controle do cilindro | Estabilidade de processo | Variação de pressão (bar) | Verificar válvulas e leituras |
| Curso e fim de curso | Menor tempo ciclo | Segundos/ciclo | Ajustar deslocamentos |
| Registro de receitas | Repetibilidade | Tempo de ajuste | Salvar receita por material |
Segurança no setup e na operação: produtividade sustentável e conformidade
Segurança não é custo: é garantia de continuidade. Paradas por acidentes e quase-acidentes geram perdas não planejadas, afetam moral da equipe e aumentam retrabalho. Integrar medidas de proteção à rotina reduz essas falhas e mantém a produção estável.
Riscos comuns e como prevenir acidentes na troca de ferramenta
Riscos típicos incluem esmagamento, acionamento involuntário, queda de ferramenta e pontos de aprisionamento.
- Sequência segura: bloquear energia, suportar ferramentas e travar movimentos antes de iniciar a troca.
- Comunicação clara: sinalizar a intervenção com tags e registrar responsável pela atividade.
- Proteções temporárias: usar chaves de bloqueio e ferramentas auxiliares para evitar manuseio direto sobre a mesa.
Recursos essenciais: parada de emergência, bloqueios e proteções
Parada de emergência deve ser testada no checklist pré-operação. Intertravamentos, proteções físicas e bloqueios garantem que a máquina não seja energizada durante o trabalho.
Interfaces com controles claros e indicadores visuais reduzem erros do operador e previnem acionamentos indevidos.
Boas práticas alinhadas à NR-12 na rotina de trabalho
Adote treinamento formal, documentação atualizada e rotina de manutenção de dispositivos de segurança.
| Prática | Benefício | Responsável |
|---|---|---|
| Teste de E-stop diário | Confirma disponibilidade | Operador |
| Bloqueio e etiquetagem | Evita energização acidental | Manutenção/Operador |
| Registro de treinamento | Conformidade NR-12 | RH/Qualidade |
Inclua verificações de segurança no checklist de troca: validar bloqueios, testar E-stop, confirmar proteções e definir autorização para liberação. Assim, segurança e produtividade caminham juntas, reduzindo acidentes e ganhos de tempo real.
Manutenção e confiabilidade: evitando que o sistema hidráulico vire gargalo
A confiabilidade do circuito hidráulico define se as trocas viram resolução de processo ou uma caça a defeito.
Uma rotina de manutenção reduz variação de pressão, vazamentos e contaminação do óleo. Isso evita paradas repetidas e acelera a liberação da primeira peça boa.
Manutenção preventiva prática
Inspecione vazamentos, mangueiras e conexões diariamente. Monitore condição do fluido e troque filtros conforme periodicidade.
Componentes críticos e sinais de desgaste
- Bombas e motores hidráulicos: ruído, aquecimento e queda de vazão.
- Válvulas direcionais: resposta lenta e drift de pressão.
- Cilindros hidráulicos: movimentos irregulares e folga no curso.
- Filtros: entupimento aumenta contaminação do fluido.
Diagnóstico rápido que reduz tempo de paradas
Procure demora na pressurização, oscilações e ruídos estranhos. Ação imediata: isolar circuito, verificar nivel do óleo e substituir filtro crítico.
| Problema | Sintoma | Ação rápida |
|---|---|---|
| Contaminação do fluido | Oscilação de pressão | Trocar filtro e cortar fluido |
| Vazamento em conexão | Perda de pressão | Apertar/ substituir mangueira |
| Desgaste da bomba | Ruído e aquecimento | Acionar manutenção corretiva |
Resultado: sistema estável significa maior eficiência, menos intervenções no processo e vida útil ampliada da máquina. Planejar manutenção sai mais barato que paradas longas e refugo na produção.
Escolha e adequação da prensa para reduzir setup em diferentes aplicações
Nem toda solução serve para todas as tarefas: combinar estrutura e capacidade é decisivo para reduzir tempo de troca e variação no processo.

Tipos por estrutura e acesso
Colunas e quatro colunas oferecem rigidez e estabilidade para grandes esforços. Facilita repetibilidade e diminui ajustes entre lotes.
Tipo C dá melhor acesso frontal, ideal quando a troca rápida e o posicionamento de peças são críticos.
Tipo H combina força e área útil para peças maiores e dispositivos complexos.
Capacidade e área de trabalho
Selecione por capacidade de carga, abertura útil, curso e mesa disponível. Espaço adequado evita improvisos que alongam o tempo de ajuste.
Aplicações e indústrias
Em metalurgia e automotiva a exigência é repetibilidade; em plásticos, borracha e reciclagem, há necessidade de controle fino da força.
Diversas aplicações pedem soluções distintas: escolha conforme material, produto e volume de produção.
Tecnologia, customização e volume
Controles precisos, receitas salvas e sensores aceleram a liberação da primeira peça boa. Customizações em acessórios e ergonomia reduzem erros do operador.
| Critério | Benefício | Recomendação |
|---|---|---|
| Estrutura | Rigidez e acesso | Escolher conforme peças |
| Capacidade | Segurança do processo | Dimensionar com margem |
| Tecnologia | Menos tentativa e erro | Interfaces e receitas |
Conclusão
A síntese a seguir destaca as alavancas que reduzem tempo entre lotes e preservam qualidade.
Onde se perde tempo: troca de ferramentas, alinhamento, ajuste de parâmetros, falhas na comunicação, e ações de segurança sem padrão. Cada item vira minutos que somam horas de parada.
Ganho imediato: kit padronizado, checklists, dispositivos de fixação, receitas de processo, treinamento e padronização entre turnos. Essas práticas aumentam a repetibilidade e a produção.
Manutenção preventiva do sistema, com atenção ao óleo e componentes, sustenta confiabilidade. Segurança conforme NR-12 reduz incidentes que travam o fluxo.
Escolha equipamentos adequados à aplicação, revise parâmetros periodicamente e meça tempo de setup, refugo e ciclo para melhoria contínua na indústria.
FAQ
O que é considerado setup em prensa hidráulica e por que impacta a produção?
Setup reúne todas as atividades de troca, ajuste e verificação antes da produção: fixação de ferramentas, centralização de peças, regulagem de pressão e curso, além da checagem do sistema hidráulico. Cada etapa mal executada aumenta o tempo de inatividade, reduz rendimento e eleva custo por peça.
Quais componentes do sistema hidráulico mais influenciam o tempo de setup?
Reservatório, motobomba, válvulas e cilindros têm papel direto. Vazamentos, óleo contaminado ou válvulas com resposta lenta atrasam pressurização. Ajustes do cilindro, curso e fim de curso exigem medições e testes que prolongam o setup.
Onde se perde mais tempo durante a troca de ferramenta e dispositivos?
O maior desperdício ocorre na fixação e centralização dos moldes, busca de itens não preparados e alinhamento manual sem referências rápidas. Falta de dispositivos de posicionamento e de padronização de gabaritos aumenta tentativas e retrabalho.
Como organizar o posto de trabalho para reduzir tempo de setup?
Separe atividades internas (na máquina) das externas (preparação do kit), prepare ferramentas e documentação antes da parada, padronize checklists e organize fluxo lógico de materiais. Dispositivos de fixação rápida reduzem movimentação e tempo perdido.
Quais ajustes de pressão e velocidade são críticos para diminuir ciclos?
Definir pressão adequada ao material, regular a vazão para controlar velocidade de avanço e retorno, e programar tempos e fim de curso. Essas definições reduzem tentativas, evitam esmagamento ou falha e encurtam o ciclo sem comprometer qualidade.
Como padronizar parâmetros por material e aplicação?
Crie receitas de processo com pressão, curso, tempo de permanência e velocidade por material e operação. Registre e valide cada receita em ensaios controlados; assim, o operador reproduz configurações com consistência, diminuindo tentativa e erro.
Quais riscos de segurança aumentam durante o setup e como mitigá‑los?
Riscos comuns incluem aprisionamento, acionamento inesperado e queda de componentes. Use bloqueios mecânicos, dispositivos de bloqueio de energia, proteção perimetral e procedimentos de trava. Treinamento conforme NR-12 e uso de EPI minimizam acidentes.
Que recursos obrigatórios ajudam na proteção durante trocas e manutenções?
Parada de emergência, sistemas de bloqueio com tagout, proteções físicas, sensores de presença e chaves de segurança. Integração desses recursos com procedimentos escritos e treinamentos garante conformidade e redução de riscos.
Como a manutenção preventiva reduz o tempo de setup?
Inspeções regulares de filtros, nível e condição do óleo, verificação de vedações e lubrificação evitam falhas no sistema hidráulico. Com a máquina confiável, menos paradas imprevistas e menos ajustes finos durante o setup são necessários.
Quais sinais indicam que o sistema hidráulico pode virar gargalo na produção?
Perdas de pressão, resposta lenta do cilindro, aquecimento excessivo do óleo, aumento de vazamentos e variação de curso. Esses problemas aumentam o tempo de estabilização e geram mais ciclos de ajuste e retrabalho.
Que tipo de dispositivos de fixação aceleram a troca de ferramenta?
Grampos rápidos, placas de referência, pinos de localização e conjuntos de troca rápida (quick-change) padronizados. Eles reduzem tempo de alinhamento e garantem repetibilidade entre trocas.
Como escolher a prensa mais adequada para reduzir setup em uma aplicação?
Avalie tipo de estrutura (coluna, tipo C, tipo H, quatro colunas), capacidade, área útil e recursos de controle. Máquinas com controles digitais, curso programável e interfaces intuitivas facilitam ajustes e aceleram a preparação.
Quais indústrias mais se beneficiam de reduzir o tempo de setup em prensas?
Automotiva, metalurgia, eletroeletrônica, plásticos, borracha e reciclagem se beneficiam diretamente. Processos de estampagem, conformação e corte ganham produtividade com menor tempo de preparação e maior repetibilidade.
Qual a importância do treinamento do operador na repetibilidade do processo?
Operadores treinados seguem checklists, reconhecem variações e aplicam receitas de processo corretamente. Treinamento reduz erros de ajuste, melhora segurança e aumenta a estabilidade do processo ao longo dos turnos.
Como documentar e controlar alterações nos parâmetros para evitar retrabalho?
Use registros de processo com histórico de receitas, versões de ajuste e resultados de validação. Controle de versão e aprovação formal das mudanças evitam ajustes por tentativa e erro e reduzem retrabalho.
Quais ações rápidas trazem maior impacto na redução do tempo de setup?
Implementar kits pré‑preparados, dispositivos de troca rápida, checklists padronizados e treinar equipes. Essas ações reduzem movimentação, tentativas e diminuem interdependências entre operadores.
Como monitorar o desempenho do setup e identificar oportunidades de melhoria?
Meça tempos de troca, causa de paradas, número de tentativas de ajuste e rejeitos por setup. Análises periódicas com indicadores ajudam a priorizar ações, como compra de dispositivos ou revisões nos procedimentos.
Que tecnologias ajudam a acelerar o setup e garantir controle?
Controles CNC/HMI, sensores de posição, leitores de código para receitas, válvulas proporcionais e sistemas de telemetria. Essas tecnologias reduzem ajustes manuais e tornam os parâmetros replicáveis e rastreáveis.