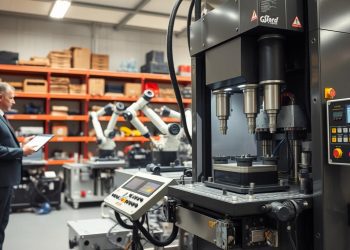

Este guia ajuda a escolher e operar uma máquina de conformação com segurança e eficiência. O foco é mostrar limites reais, benefícios práticos e rotinas de processo que impactam produtividade.
Ao comparar modelos — como Marcon MPH-15, uma Marconi de 40 t com aquecimento/resfriamento ou máquinas multifunção de 90 t — é essencial olhar além da tonelagem.
Curso, abertura útil, tipo de operação (dobra, corte, punção) e rigidez estrutural definem o que cada equipamento entrega no dia a dia.
Nas oficinas, manutenção e pequenas indústrias brasileiras, decisões práticas de setup, alinhamento e parâmetros dizem mais sobre sucesso do que só a força nominal.
Nas próximas seções detalharemos capacidades e limites (espessura e curso), vantagens como controle de força e repetibilidade, e rotinas de segurança e manutenção.
No final, você terá um checklist mental para dimensionar operação versus máquina e reduzir riscos de sobrecarga e falhas.
Prensa hidráulica para metal: capacidades, aplicações e limites reais
A indicação em tonelada diz quanto esforço a máquina entrega, mas não define tudo. Força nominal é um teto teórico; na prática é preciso margem de segurança para evitar dano ao ferramental e perda de repetibilidade.
Capacidade em números e exemplos práticos
| Modelo | Capacidade | Curso / Abertura útil | Aplicações |
|---|---|---|---|
| Marcon MPH-15 | 15 toneladas | 120 mm / 133–736 mm | Corte leve, dobra, manutenção |
| Marconi (com controle térmico) | 40 toneladas | 300 mm / 300 mm livre | Peças maiores, controle de pressão |
| Multifunção 5 estações | 90 toneladas | Curso alto / até 480 mm corte | Produção: guilhotina, puncion., cisalh. |
Curso do pistão e limites operacionais
Um curso maior e mais abertura entre mesa e pistão permitem peças e ferramental maiores e reduzem improvisos inseguros.

Para mapear aplicação → esforço, identifique material, espessura e tipo de operação. Note que cortadores e cisalhamentos geram picos de esforço; por isso a folga é crítica.
- Sintomas de sobrecarga: pressão constante no limite, aquecimento e retorno lento.
- Limites práticos: espessura e comprimento de corte (ex.: até 20 mm / 480 mm na 90 t).
Vantagens da prensa hidráulica no processamento de metal
Máquinas com controle hidráulico oferecem precisão e consistência em operações de conformação.
Controle fino de força e repetibilidade: ajuste de pressão e velocidade permite ciclos estáveis. Isso melhora a regularidade em dobras e na prensagem, reduzindo variação dimensional.
Com aplicação progressiva da força, o risco de trincas em dobras críticas cai. O acabamento fica mais previsível, especialmente em séries curtas e trabalhos de manutenção.

Versatilidade e ambientes de uso
- Oficinas: endireitamento, montagem e pequenas conformações sem trocar equipamento.
- Indústria: integração como estação de suporte ou linha dedicada.
- Máquinas multifunção compactas unem puncionadeira, guilhotina, entalhe e dobra, reduzindo setups.
Eficiência, baixo ruído e segurança
Baixo ruído e alto rendimento melhoram ergonomia e ritmo produtivo. Modelos com motobomba, manômetro e válvula de alívio garantem operação estável e proteção contra picos.
| Vantagem | Impacto | Exemplo |
|---|---|---|
| Controle de força | Repetibilidade | Marconi 40 t com manômetro |
| Multifunção | Redução de setups | 5 estações: perfuração e dobra |
| Baixo ruído | Melhor ergonomia | Compacta e versátil |
Cuidados de processo e segurança: capacidade, pistão e parâmetros de operação
Segurança e consistência no processo dependem de ajustes simples, mas essenciais, antes de cada ciclo.
Evitar sobrecarga começa por relacionar material, espessura e tipo de operação com a força necessária. Em cortes e punções, considere picos de esforço e trabalhe com margem de segurança abaixo do limite nominal.
Como evitar sobrecarga
Dimensione a operação pela capacidade útil, não só pela tonelagem. Ex.: Marcon MPH-15 tem curso e abertura que limitam peças longas; Marconi 40 t traz manômetro e válvula de alívio para controle fino.
Checklist operacional
- Verificar leitura do manômetro e resposta de pressão.
- Testar válvula de alívio e seu comando manual.
- Ouvir o acionamento por motobomba: ruídos anormais indicam falha.
- Checar subida de pressão e retorno suave do pistão.

Setup do ferramental e estabilidade
Apoio plano e alinhamento do pistão com o ponto de aplicação reduzem carregamento lateral. Distribua a carga e fixe a base para evitar flexão e empeno do conjunto.
Aquecimento, resfriamento e requisitos
Use controle térmico em processos que exigem precisão material: Marconi 40 t admite aquecimento até 300 ºC com PID e sensor PT100. Resfriamento interno é opcional e precisa de infraestrutura adequada.
Manutenção essencial
Inspecione vedação, nível e qualidade do fluido, mangueiras e conexões. Verifique pontos de fixação e integridade estrutural para manter rigidez e segurança.
| Item | Verificação | Frequência |
|---|---|---|
| Manômetro | Leitura e calibração | Semanal |
| Válvula de alívio | Teste funcional | Antes de cada turno |
| Acionamento (motobomba) | Ruído e pressão estável | Diário |
| Vedação e fluido | Nível, contaminação e vazamentos | Mensal |
Conclusão
Escolher o equipamento certo começa por relacionar a tarefa esperada com as capacidades reais da máquina.
Priorize a aplicação (dobra, corte, punção), depois verifique tonelagem necessária, curso e abertura útil. Em seguida, confirme recursos de controle e segurança como manômetro, válvula de alívio, estabilidade e manutenção.
Mais força não resolve tudo: dimensionamento adequado e um setup bem executado reduzem retrabalho e riscos ao operar abaixo do limite.
Como guia prático: 15 t atende rotinas de oficina e manutenção; 40 t soma robustez e controle térmico; 90 t multifunção é indicado para linhas com várias operações e cortes maiores.
O melhor desempenho surge da combinação entre máquina adequada, parâmetros corretos, ferramental alinhado e manutenção preventiva. Siga estas regras e garanta operação eficiente e segura.
FAQ
O que significa a capacidade em toneladas de uma prensa hidráulica no processamento de metal?
A capacidade em toneladas indica a força máxima que a máquina aplica no pistão durante a operação. Esse valor ajuda a dimensionar a prensa para dobra, conformação ou corte, mas é preciso considerar também o curso do pistão e o projeto do ferramental para garantir que a peça receba a pressão correta sem danificar a estrutura.
Como o curso do pistão e a distância entre mesa e pistão afetam as peças e o ferramental?
O curso determina a profundidade máxima de prensagem e a folga disponível para peças e matrizes. Distância insuficiente limita o tamanho da peça e exige ajustes no ferramental. Já um curso longo oferece versatilidade, porém requer atenção ao alinhamento para evitar empenos.
Quais são as diferenças práticas entre prensas de 15 t, 40 t e 90 t?
Máquinas de 15 t atendem oficinas e reparos leves; 40 t servem bem em produção média e conformações mais robustas; 90 t é indicada para operações industriais exigentes, cortes e dobramentos de chapas mais espessas. Escolha conforme espessura, tipo de operação e frequência de uso.
Quais são os limites práticos em espessura e comprimento ao trabalhar com esse equipamento?
Os limites variam por máquina e tooling. Em termos gerais, espessuras maiores exigem mais força por área e ferramentas reforçadas; comprimentos longos requerem suporte adicional para evitar flexão. Verifique a capacidade por área de contato e a rigidez da mesa.
Como o controle de força melhora a repetibilidade na prensagem, dobra e conformação?
O controle hidráulico permite ajustar a pressão e o curso com precisão, resultando em peças uniformes ciclo a ciclo. Sistemas com válvulas proporciais e manômetros digitais aumentam a repetibilidade e reduzem refugos.
Em que situações uma máquina multifunção com estações é vantajosa?
Em produção diversificada, máquinas com estações (puncionadeira, guilhotina, corte, entalhe) economizam espaço e tempo, pois permitem trocar operações sem mover peças entre equipamentos. São úteis em oficinas que precisam de flexibilidade e menor investimento em unidades separadas.
Quais cuidados evitarão sobrecarga na prensa durante a operação?
Dimensione a máquina pela carga de trabalho real, considere o tipo de material, verifique o manômetro, use válvula de alívio e não exceda o curso recomendado. Planeje operações em etapas se necessário, para distribuir o esforço e proteger a estrutura.
Que itens devem constar no checklist operacional antes de iniciar a prensagem?
Confirme pressão correta no manômetro, funcionamento da válvula de alívio, nível e qualidade do fluido, fixação do ferramental, ajuste da batente e a integridade do sistema de acionamento (motobomba e tubulações).
Como garantir o setup correto do ferramental para apoio e alinhamento do pistão?
Use calibradores e blocos de referência para posicionar matrizes, aplique parafusos de fixação adequados e verifique paralelismo com réguas ou sensores. Uma base estável e suportes laterais reduzem vibração e mantêm alinhamento durante ciclos.
Quando é necessário usar aquecimento ou resfriamento durante a prensagem?
Tratamentos térmicos são úteis em metais de alta resistência ou para facilitar conformação sem trincas. Use aquecimento quando o material exigir ductilidade adicional; aplique resfriamento se o processo gerar calor excessivo que comprometa tolerâncias ou propriedades.
Quais são as principais tarefas de manutenção para garantir vida útil da máquina?
Inspeções regulares em vedações, troca e análise do fluido hidráulico, revisão de conexões e mangueiras, verificação da integridade estrutural e calibração dos instrumentos de medição. Manter registros de manutenção previne falhas e aumenta segurança.
Quais acessórios e componentes aumentam a segurança e a eficiência na prensagem?
Dispositivos de proteção, chaves de intertravamento, manômetros calibrados, válvulas de alívio, sistemas de controle eletrônico e sensores de posição. Esses itens reduzem riscos, melhoram controle do processo e aumentam produtividade.
Que critérios usar ao escolher entre marcas e fornecedores no mercado?
Considere histórico de assistência técnica, disponibilidade de peças, certificações de segurança, suporte em engenharia e referências de outras oficinas. Marcas estabelecidas costumam oferecer melhor suporte pós-venda e documentação técnica.